

Principio de funcionamiento y características de los sistemas de mezcla y transporte de polvo para l
El principio de funcionamiento de un sistema de mezcla y transporte de polvo, según ofrece Shandong HeadPowder Engineering Co., Ltd., generalmente implica una serie de procesos integrados diseñados para manejar, mezclar y transportar polvos a granel de manera eficiente. El sistema comienza con la entrada de los ingredientes crudos en un tolva o silo de almacenamiento. A partir de ahí, los polvos son extraídos a una cámara de mezcla donde se combinan según proporciones específicas. Este proceso de mezcla puede incluir agitación mecánica o mezcla neumática para garantizar la uniformidad. Después de la mezcla, el polvo mezclado es transportado a la siguiente etapa de producción o empaquetado. Todo el proceso suele ser controlado por un controlador lógico programable (PLC) o un sistema de automatización similar, que regula las velocidades de flujo, los tiempos de mezcla y las velocidades de transporte para mantener una calidad del producto constante.
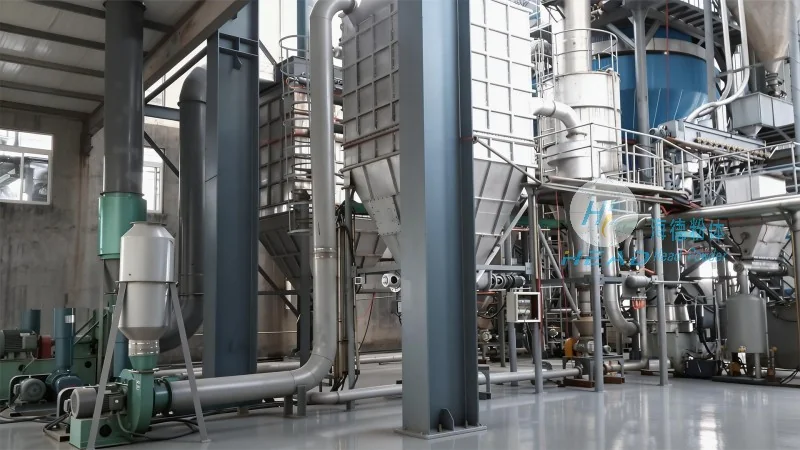
Características clave del sistema de mezcla y transporte de polvo
Los sistemas de mezcla y transporte de polvo de Shandong HeadPowder Engineering Co., Ltd. se caracterizan por varias características clave que mejoran el rendimiento y la fiabilidad. Una de las principales características es la capacidad de manejar una amplia gama de tipos de polvo, incluyendo polvos finos, gránulos y materiales a granel, sin causar segregación o aglomeración. Los sistemas están diseñados con una estructura robusta para resistir la naturaleza abrasiva de muchos polvos, asegurando durabilidad a largo plazo. Otra característica importante es el control preciso de las proporciones de mezcla, lo cual es crítico para mantener la consistencia del producto final. Los mecanismos de transporte, como conductos neumáticos o mecánicos de tornillo, están diseñados para minimizar la degradación del producto y mantener la integridad de las partículas. Además, los sistemas están equipados con funciones de seguridad como protección contra sobrellenado y botones de parada de emergencia para garantizar la seguridad del operador. El diseño modular permite integrarse fácilmente en líneas de producción existentes y facilita el mantenimiento y limpieza, reduciendo los tiempos de inactividad. El uso de materiales de alta calidad, como acero inoxidable, también mejora la higiene y cumple con estándares industriales como GMP.
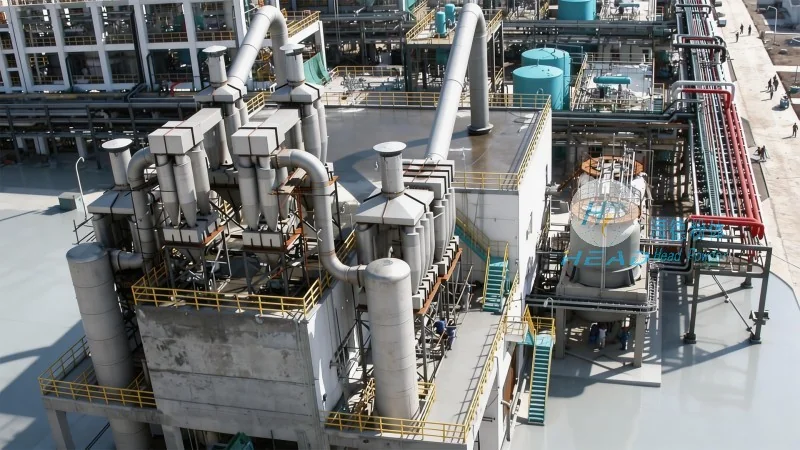
Aplicación e importancia industrial
Estos sistemas de mezcla y transporte de polvo se utilizan ampliamente en diversas industrias, incluyendo la farmacéutica, el procesamiento de alimentos, la fabricación química y aplicaciones agrícolas. En la industria farmacéutica, estos sistemas son esenciales para preparar las materias primas para la formulación de medicamentos, donde la uniformidad y pureza son de vital importancia. En el procesamiento de alimentos, ayudan a mezclar ingredientes para bocadillos, bebidas y otros productos alimenticios, garantizando un sabor y textura consistentes. La industria química utiliza estos sistemas para mezclar reactivos y transportar productos químicos a gran escala, mientras que el sector agrícola los emplea para manejar fertilizantes y otros polvos agrícolas. La adaptabilidad del sistema a diferentes industrias lo convierte en una solución versátil para empresas que buscan optimizar sus procesos de manejo de polvo.
Ventajas para las Empresas
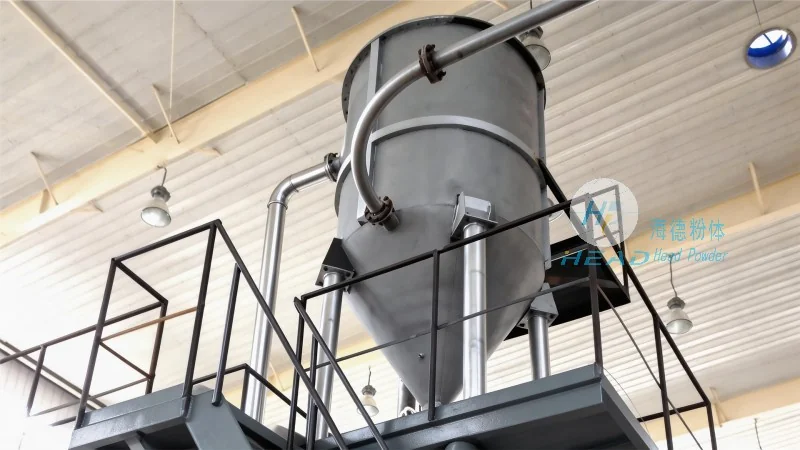
Implementar un sistema de mezcla y transporte de polvo de Shandong HeadPowder Engineering Co., Ltd. ofrece varias ventajas para las empresas. En primer lugar, mejora la eficiencia operativa al automatizar los procesos de mezcla y transporte, reduciendo la necesidad de mano de obra manual y minimizando errores humanos. Esto conduce a un mayor rendimiento de producción y costos laborales más bajos. En segundo lugar, el control preciso de las proporciones de mezcla mejora la calidad del producto, reduciendo residuos y trabajo repetido. Una calidad del producto constante también ayuda a cumplir con los requisitos regulatorios y mantener la satisfacción del cliente. En tercer lugar, el diseño robusto y la construcción modular del sistema resultan en costos de mantenimiento más bajos y una vida útil más larga, proporcionando un mejor retorno de la inversión. Además, los sistemas están diseñados para su fácil integración con equipos existentes, permitiendo que las empresas actualicen sus operaciones sin interrupciones significativas. El compromiso de la empresa con la calidad y el soporte al cliente asegura que los clientes reciban equipos confiables y asistencia oportuna cuando sea necesario.