

Principio de funcionamiento y características de los sistemas automáticos de alimentación y transpor
Para las industrias que dependen de un manejo preciso y eficiente de polvo a granel, el sistema automático de alimentación y transporte de polvo representa un componente crucial en los procesos de fabricación modernos. Desarrollado por Shandong HeadPowder Engineering Co., Ltd., un líder en la industria con sede en Shandong, China, este sistema está diseñado para abordar los desafíos del manejo de materiales, asegurando un rendimiento constante y fiabilidad en diversos entornos de producción.
Contexto empresarial y experiencia
HeadPowder, como es común conocer a la empresa, se ha establecido como un nombre confiable en el campo de las soluciones de procesamiento de polvo. Con un enfoque en la innovación y el diseño centrado en el cliente, la empresa se especializa en crear sistemas personalizados adaptados a las necesidades específicas de diferentes industrias, incluyendo farmacéutica, procesamiento de alimentos, química, entre otras. La sede de la empresa y sus operaciones principales se encuentran en Shandong, China, donde un equipo de ingenieros y técnicos experimentados trabaja incansablemente para desarrollar tecnologías de vanguardia que cumplen con los estándares internacionales.
Principio de funcionamiento del sistema automático de alimentación y transporte de polvo
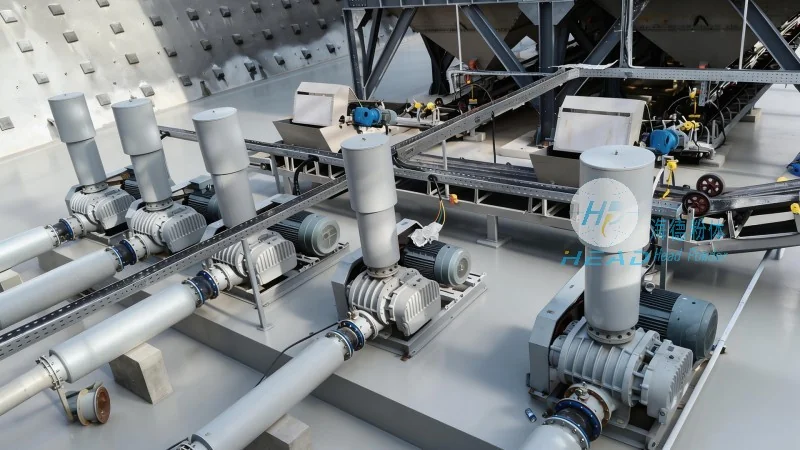
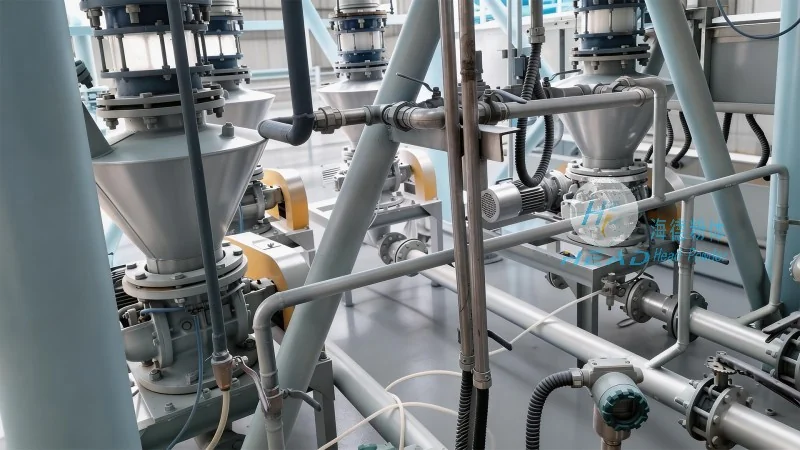
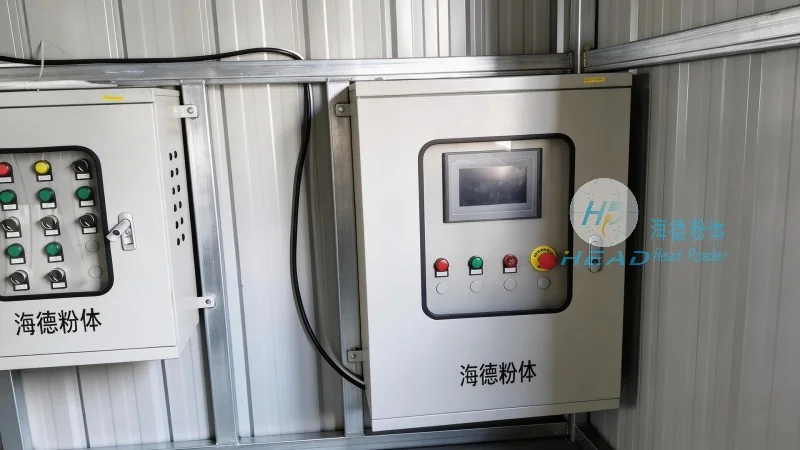
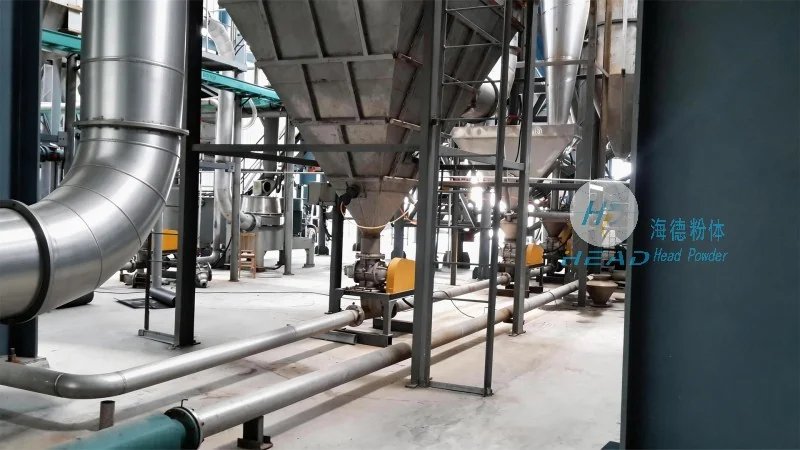
El núcleo del sistema automático de alimentación y transporte de polvo radica en su diseño integrado, que combina varios componentes clave para lograr una transferencia de material sin interrupciones. El sistema generalmente comienza con un tolva o contenedor de almacenamiento donde se guarda el polvo a granel. A partir de allí, un mecanismo de alimentación, como una válvula rotativa o un alimentador vibratorio, regula el flujo de material hacia la línea de transporte. Este alimentador asegura que el polvo sea liberado a una velocidad controlada, evitando sobrecarga o subalimentación que podría interrumpir el proceso. El material transportado luego viaja a través de una tubería, a menudo equipada con un transportador o un sistema neumático, para llegar al destino deseado, como un mezclador, un reactor o una unidad de empaquetado. Todo el proceso es automatizado, con sensores y sistemas de control monitoreando la tasa de flujo, la presión y otros parámetros críticos para mantener un rendimiento óptimo. Este sistema de control de bucle cerrado permite ajustes en tiempo real, asegurando que el sistema funcione de manera eficiente y segura, minimizando tiempos de inactividad y maximizando la productividad.
Características clave y ventajas
El sistema automático de alimentación y transporte de polvo ofrecido por HeadPowder se distingue por varias características clave que mejoran su funcionalidad y fiabilidad. Una de las características más notables es su capacidad para manejar una amplia gama de tipos de polvo, desde polvos finos hasta gránulos más grandes, sin comprometer el rendimiento. El sistema está diseñado para evitar la degradación del material, el enjuague o la segregación, problemas comunes en los métodos tradicionales de manejo manual. Esto se logra mediante mecanismos de manejo suaves y sellos herméticos que mantienen la integridad del polvo. Otra característica importante es la adaptabilidad del sistema, lo que permite una fácil integración con líneas de producción y equipos existentes. Esta flexibilidad lo hace adecuado tanto para nuevas instalaciones como para reconfiguración en instalaciones existentes. El sistema también incorpora características de seguridad avanzadas, incluyendo botones de parada de emergencia, protección contra sobrecarga y sistemas de extracción de polvo, asegurando el cumplimiento de los estándares de seguridad de la industria y protegiendo tanto al personal como el equipo. Además, el sistema de control automatizado proporciona a los usuarios datos y análisis en tiempo real, permitiendo tomar mejores decisiones y optimizar los procesos. El resultado es un sistema que no solo mejora la eficiencia, sino que también reduce los costos operativos y mejora la calidad general del producto.
Aplicación e impacto en la industria
El sistema automático de alimentación y transporte de polvo se utiliza ampliamente en diversas industrias, donde el manejo preciso del material es esencial. En la industria farmacéutica, por ejemplo, el sistema asegura que los ingredientes activos se manejen con la mayor cuidado, manteniendo su pureza y evitando la contaminación. En el sector de procesamiento de alimentos, ayuda en la transferencia eficiente de ingredientes como harina, azúcar y especias, mientras se cumplen estrictos estándares de higiene. La industria química se beneficia de la capacidad del sistema para manejar materiales peligrosos de manera segura, reduciendo el riesgo de accidentes y exposición. Al proporcionar un flujo constante y confiable de polvo, el sistema contribuye a una mejor consistencia del producto y a una reducción de residuos, lo que finalmente conduce a una mayor satisfacción del cliente y ventaja competitiva para las empresas.
Conclusión y perspectivas futuras
A medida que las industrias continúan exigiendo niveles más altos de eficiencia y precisión en sus operaciones, el sistema automático de alimentación y transporte de polvo sigue siendo una solución esencial. Shandong HeadPowder Engineering Co., Ltd. sigue comprometida a avanzar en esta tecnología, mejorando continuamente sus sistemas para satisfacer las necesidades evolutivas de la industria. Con una sólida base en investigación y desarrollo, la empresa está preparada para ofrecer soluciones innovadoras que aumenten la productividad y la seguridad en los procesos de manejo de polvo. El futuro de los sistemas automáticos de alimentación y transporte de polvo parece prometedor, con avances en automatización, tecnología de sensores y ciencia de materiales que se espera mejoren aún más sus capacidades y aplicaciones.