

Principio de funcionamiento y características del transporte de polvo de bicarbonato de sodio para l
El bicarbonato de sodio utilizado en los procesos de desulfuración de gases de combustión, también conocido como bicarbonato de sodio, es un compuesto químico crucial en aplicaciones industriales. El manejo y transporte eficiente de este polvo es esencial para mantener el rendimiento de los sistemas de desulfuración. Este artículo explora el principio de funcionamiento y las principales características del sistema de transporte de polvo para el bicarbonato de sodio de desulfuración, con especial énfasis en la experiencia de Shandong HeadPowder Engineering Co., Ltd.
Perfil de la empresa y experiencia
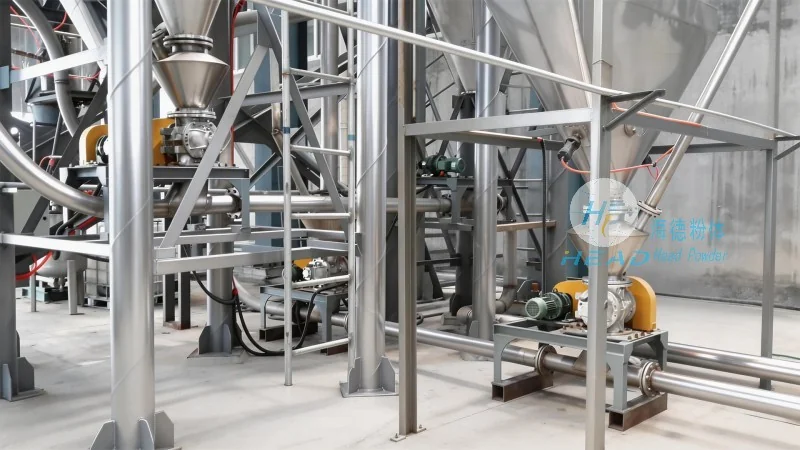
Shandong HeadPowder Engineering Co., Ltd., operando bajo la marca headpowder, es una empresa especializada ubicada en Shandong, China. Con una sólida experiencia en tecnologías de procesamiento y transporte de polvos, la empresa ha desarrollado soluciones avanzadas adaptadas a las necesidades específicas de los procesos de desulfuración. La experiencia de la empresa radica en diseñar e implementar sistemas que garantizan un transporte fiable y eficiente de bicarbonato de sodio, un componente clave en los sistemas de desulfuración de gases de combustión (FGD) utilizados para reducir las emisiones de dióxido de azufre provenientes de fuentes industriales.
Principio de funcionamiento del transporte de polvo de bicarbonato de sodio para la desulfuración
El sistema de transporte para el bicarbonato de sodio de desulfuración generalmente funciona basándose en principios de transporte neumático o mecánico, dependiendo de la aplicación específica y la escala de la planta de desulfuración. En los sistemas de transporte neumático, el polvo se transporta usando aire comprimido u otros flujos de gas, creando un flujo que mueve las partículas a través de tuberías. Este método es particularmente efectivo para manejar polvos finos como el bicarbonato de sodio, ya que minimiza la degradación de las partículas y asegura tasas de flujo constantes. El sistema generalmente incluye componentes como alimentadores, líneas de transporte y unidades de control que trabajan en conjunto para mantener las condiciones de flujo y presión deseadas. Para el transporte mecánico, se pueden utilizar sistemas como transportadores de tornillo o transportadores de banda, especialmente en aplicaciones donde el polvo necesita ser movido sobre distancias más largas o con mayor capacidad. Estos sistemas mecánicos dependen de partes rotativas para mover el polvo, proporcionando una solución de transporte continua y confiable. La elección entre transporte neumático y mecánico depende de factores como el tamaño de las partículas, el contenido de humedad y los requisitos generales del sistema de desulfuración.
Características clave del sistema de transporte
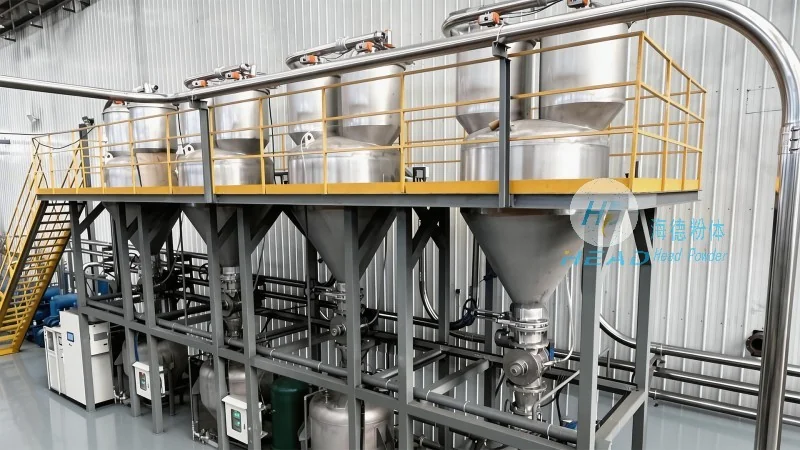
El sistema de transporte para la desulfuración con bicarbonato de sodio presenta varias características importantes que contribuyen a su eficacia y fiabilidad. Una de las principales es su capacidad para manejar polvos finos y secos sin causar aglomeración o obstrucciones. Esto es crucial, ya que las partículas de bicarbonato de sodio son a menudo pequeñas y pueden aglutarse fácilmente, lo que podría llevar a ineficiencias en el sistema o daños en el equipo. El sistema está diseñado con materiales resistentes a la corrosión y el desgaste, ya que el bicarbonato de sodio y los gases con los que interactúa pueden ser abrasivos. Además, el sistema incluye funciones para un control preciso de las velocidades de flujo y la presión, asegurando que el polvo sea entregado al reactor de desulfuración con la concentración y volumen correctos. Este control es vital para mantener las condiciones operativas óptimas del sistema de FGD, lo que impacta directamente en la eficiencia de la eliminación del dióxido de azufre. Otra característica es la adaptabilidad del sistema a diferentes condiciones de carga, permitiéndole manejar fluctuaciones en la cantidad de bicarbonato de sodio procesada. Esta flexibilidad es esencial en entornos industriales donde las tasas de producción pueden cambiar con el tiempo. El sistema también incluye características de seguridad para prevenir explosiones de polvo, lo cual es una consideración crítica dada la naturaleza del polvo y los gases involucrados en el proceso de desulfuración. Estas medidas de seguridad, como diseños a prueba de explosión y sistemas de recolección de polvo, aseguran que la operación de transporte se realice en un entorno seguro.
Ventajas y aplicaciones
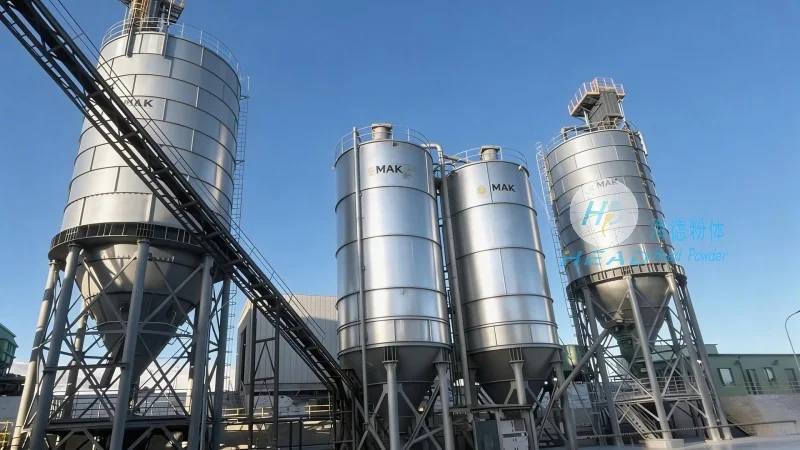
La transporte eficiente de bicarbonato de sodio para la desulfuración ofrece varias ventajas que mejoran el rendimiento de los sistemas de desulfuración de gases de combustión. Al garantizar un suministro constante y confiable de la sustancia química, el sistema ayuda a mantener los niveles óptimos de pH y las condiciones de reacción dentro del reactor de desulfuración. Esto conduce a una mayor eficiencia en la eliminación de dióxido de azufre, que es un objetivo importante en los esfuerzos de protección ambiental. El sistema también reduce los tiempos de inactividad y los costos de mantenimiento al minimizar el riesgo de obstrucciones y fallas en el equipo. En plantas industriales, donde la operación continua es esencial, la fiabilidad del sistema de transporte de polvo es crucial. El uso de materiales avanzados y tecnologías de control en el sistema contribuye a su larga vida útil y bajos requisitos de mantenimiento. Las aplicaciones de este sistema de transporte son amplias en industrias como la generación de energía, la petroquímica y la producción de acero, donde la desulfuración de gases de combustión es una práctica estándar para cumplir con las regulaciones ambientales. La capacidad del sistema para manejar grandes volúmenes de bicarbonato de sodio a alta velocidad lo hace adecuado tanto para plantas de desulfuración a pequeña y gran escala.
Conclusión
En conclusión, el principio de funcionamiento y las características del sistema de transporte de polvo de bicarbonato de sodio para la desulfuración son críticas para el funcionamiento efectivo de los procesos de desulfuración de gases de combustión. El sistema, desarrollado por empresas como Shandong HeadPowder Engineering Co., Ltd., combina ingeniería avanzada con materiales robustos para asegurar un transporte fiable y eficiente del polvo. Al comprender los principios de funcionamiento y las principales características, las instalaciones industriales pueden optimizar sus sistemas de desulfuración, lo que conduce a un mejor rendimiento ambiental y eficiencia operativa. La experiencia de empresas como headpowder en este campo es esencial para satisfacer las crecientes demandas de eliminación sostenible y efectiva de dióxido de azufre en aplicaciones industriales.