

Principio de funcionamiento y características de los sistemas de transporte de polvo de arena colori
Los sistemas de transporte de polvo de arena colorida son equipos esenciales en el procesamiento y manejo de materiales de arena colorida, desempeñando un papel crucial en las líneas de producción industriales. Estos sistemas están diseñados para transportar eficientemente el polvo de arena colorida desde el almacenamiento hasta las unidades de procesamiento, asegurando un flujo de material suave y confiable. Los sistemas suelen ser fabricados por empresas como Shandong HeadPowder Engineering Co., Ltd., un proveedor líder de soluciones especializadas para el manejo de polvo con sede en China. Con un enfoque en la innovación y calidad, HeadPowder diseña y suministra sistemas de transporte adaptados a las necesidades únicas de las aplicaciones de arena colorida.
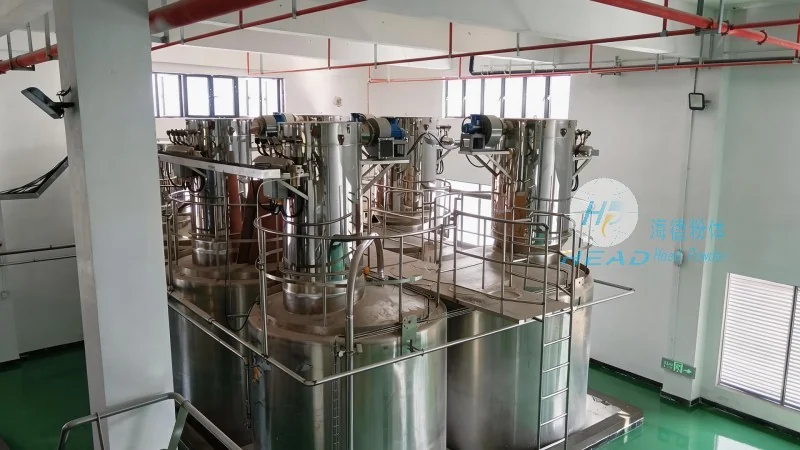
Descripción general de los sistemas de transporte de polvo de arena colorida
Los sistemas de transporte de polvo de arena colorida son equipos especializados utilizados en las industrias de manufactura y procesamiento para transportar el polvo de arena colorida. Estos sistemas generalmente incluyen componentes como tolvas, alimentadores, tuberías de transporte y unidades de control. La función principal es mover la arena colorida desde silos de almacenamiento o contenedores a granel hacia maquinaria de procesamiento, como mezcladoras, extrusoras o líneas de recubrimiento. El diseño de estos sistemas está adaptado para manejar las propiedades únicas de la arena colorida, incluyendo su tamaño de partículas, densidad y características de flujo. Al integrar principios avanzados de ingeniería, estos sistemas garantizan un manejo eficiente del material, manteniendo la calidad del producto y minimizando interrupciones operativas.
Principio de funcionamiento de los sistemas de transporte de polvo de arena colorida
El principio de funcionamiento del sistema de transporte de polvo de arena colorada incluye varios pasos clave, cada uno diseñado para garantizar un movimiento suave y controlado del material. El proceso generalmente comienza con la alimentación de la arena colorada en un tolva o contenedor de almacenamiento. A partir de ahí, un mecanismo de alimentación, como una válvula rotativa o alimentador de tornillo, regula el flujo del polvo hacia el sistema de transporte. El alimentador controla la velocidad de descarga del material, evitando sobrecarga o subflujo que podría afectar el rendimiento del sistema. Una vez que el polvo es alimentado a la línea de transporte, se transporta a través de una serie de tuberías o conductos utilizando diversos métodos, incluyendo transporte neumático (asistido por aire) o transporte mecánico (conveyores de tornillo o cinta). La elección del método de transporte depende de factores como las propiedades del material, la distancia a recorrer y la tasa de flujo deseada. En los sistemas de transporte neumático, el aire comprimido se utiliza para crear un flujo de aire y polvo, moviendo el material a través de las tuberías. Por otro lado, los transportadores mecánicos usan componentes rotativos para empujar físicamente el polvo a lo largo del camino de transporte. El sistema también incluye mecanismos de control, como sensores de presión y medidores de flujo, para monitorear y ajustar el proceso de transporte en tiempo real. Estos controles ayudan a mantener un flujo constante de material y prevenir problemas como obstrucciones o fugas de aire. Todo el proceso es automatizado, con el sistema operando basándose en parámetros predefinidos o retroalimentación de sensores. Esta automatización asegura que la operación de transporte sea eficiente, confiable y adaptable a diferentes demandas de producción.
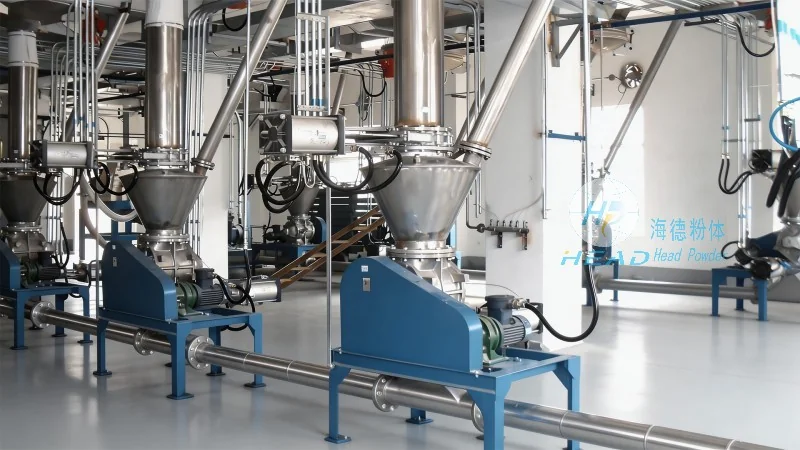
Características clave de los sistemas de transporte de polvo de arena colorada
Los sistemas de transporte de polvo de arena colorida se caracterizan por varias características clave que mejoran su rendimiento y utilidad. Una de las principales características es la capacidad de manejar una amplia gama de tipos de arena colorida, incluyendo diferentes tamaños de partículas, densidades y contenidos de humedad. Esta versatilidad permite que el sistema se utilice en diversas aplicaciones, desde recubrimientos decorativos hasta pigmentos industriales. Otra característica importante es la eficiencia del sistema en el transporte de materiales. Diseños avanzados minimizan la pérdida de material y garantizan un alto rendimiento, lo cual es crítico para mantener las tasas de producción. Los sistemas también incorporan funciones para el control del polvo y la protección ambiental. Muchos modelos incluyen sistemas de recolección de polvo o líneas de transporte selladas para evitar la liberación de partículas finas al aire, asegurando el cumplimiento de las regulaciones ambientales y mejorando la seguridad en el lugar de trabajo. Además, los sistemas están diseñados para facilitar el mantenimiento y la limpieza. Los componentes modulares permiten desmontar y montar rápidamente, reduciendo los tiempos de inactividad durante el mantenimiento. El uso de materiales resistentes a la corrosión, como acero inoxidable o recubrimientos especiales, mejora aún más la durabilidad y longevidad del sistema. Otra característica destacada es la adaptabilidad del sistema a diferentes escalas de producción. Ya sea para operaciones a pequeña escala o grandes plantas industriales, los sistemas pueden personalizarse para satisfacer requisitos específicos. Esta flexibilidad los hace adecuados para una amplia gama de industrias, incluyendo construcción, manufactura y artes decorativas. La integración de sistemas de control avanzados también proporciona a los operadores capacidades de monitoreo en tiempo real y análisis de datos, permitiendo tomar mejores decisiones y optimizar procesos. En general, las características clave de los sistemas de transporte de polvo de arena colorida contribuyen a su eficacia en el manejo de materiales de arena colorida, asegurando un funcionamiento eficiente, seguro y confiable.
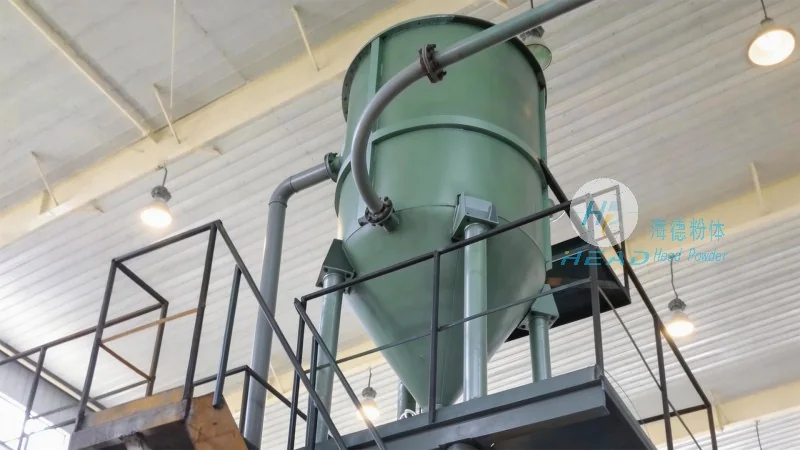
Ejemplos de aplicación y beneficios
Los sistemas de transporte de polvo de arena coloreada son ampliamente utilizados en diversas industrias debido a su capacidad para manejar eficazmente los materiales de arena coloreada. Por ejemplo, en la industria de la construcción, estos sistemas se emplean para transportar arena coloreada para aplicaciones de concreto decorativo y albañilería. Los sistemas aseguran que la arena coloreada sea entregada a las plantas de mezcla de manera constante y controlada, mejorando la calidad y uniformidad de los productos finales. En el sector manufacturero, se utilizan en la producción de pigmentos y recubrimientos coloreados, donde un manejo preciso del material es crucial para lograr el color y textura deseados. Los beneficios de usar estos sistemas incluyen una mayor eficiencia en la producción, reducción de residuos de material y mayor seguridad en el lugar de trabajo. Al automatizar el proceso de transporte, los sistemas minimizan la intervención humana, reduciendo el riesgo de accidentes y errores. El flujo constante del material también ayuda a mantener la calidad del producto, ya que la arena coloreada se maneja con cuidado y sin vibraciones o presión excesivas. Además, los sistemas contribuyen a ahorros de costos al optimizar el uso del material y reducir tiempos de inactividad debido a mantenimiento o obstrucciones. Los beneficios ambientales también son significativos, ya que los sistemas de transporte sellados evitan emisiones de polvo y cumplen con las regulaciones ambientales. En general, la aplicación de los sistemas de transporte de polvo de arena coloreada ofrece numerosas ventajas, convirtiéndolos en un componente esencial en las operaciones industriales modernas.