

Principios y características de funcionamiento del equipo centralizado de alimentación y transporte
El equipo centralizado de alimentación y transporte de polvo se ha convertido en un componente esencial en los procesos industriales modernos, especialmente en sectores que manejan polvo a granel como la farmacéutica, el procesamiento de alimentos y la fabricación química. La transferencia eficiente y confiable de polvo desde el almacenamiento a las unidades de procesamiento es crucial para mantener la eficiencia de producción y la calidad del producto. Este artículo explora los principios subyacentes de estos sistemas y destaca las principales características de sus entornos operativos.
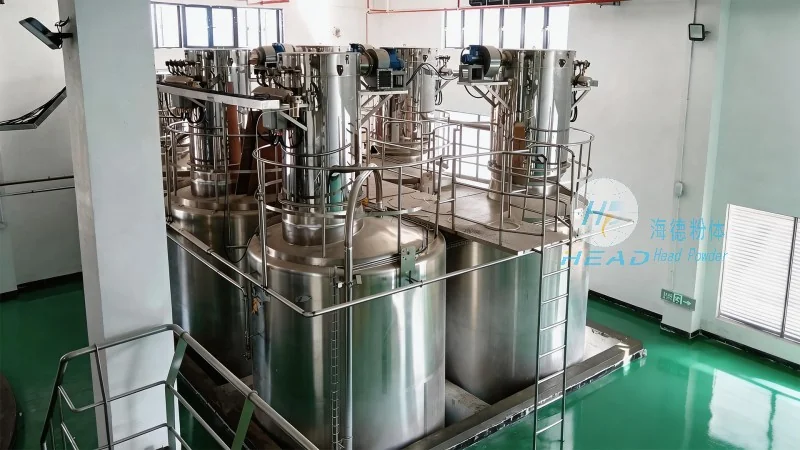
Introducción a los sistemas de alimentación centralizada de polvo
HeadPowder, una líder en fabricación con sede en Shandong, China, se especializa en el diseño e implementación de soluciones avanzadas de manejo centralizado de polvo. Con un fuerte compromiso con la innovación y la calidad, la empresa se ha posicionado como un socio confiable para las industrias que requieren una transferencia precisa y constante de polvo. El equipo desarrollado por HeadPowder está diseñado para satisfacer las diversas necesidades de varias aplicaciones, asegurando un rendimiento óptimo en condiciones operativas exigentes.
Principio de funcionamiento del equipo centralizado de transporte de polvo
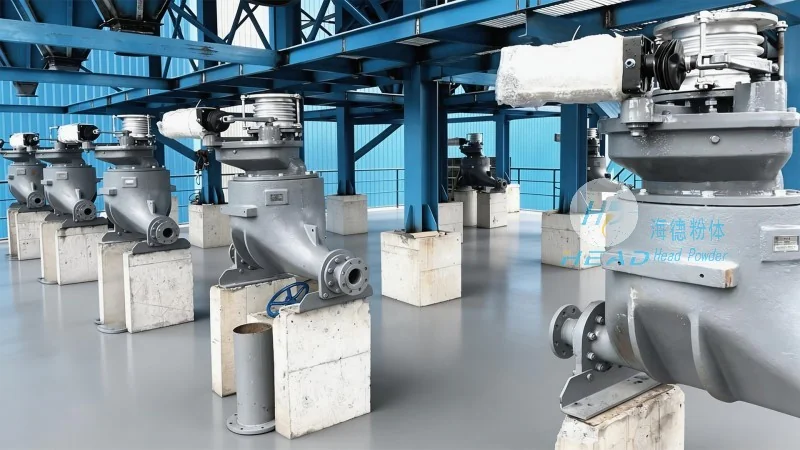
El corazón de los sistemas de alimentación centralizada de polvo radica en su capacidad para transportar materiales a granel desde silos o tolvas de almacenamiento a maquinaria de procesamiento sin intervención manual. Estos sistemas suelen incluir una combinación de componentes, como alimentadores, transportadores y sistemas de control, para lograr un flujo de material sin interrupciones. El principio de funcionamiento implica la liberación controlada de polvo desde un recipiente de almacenamiento, seguida de su transporte a través de tuberías u otros mecanismos de transporte hasta el destino deseado. Las tecnologías clave empleadas incluyen alimentadores de tornillo, sistemas de transporte neumático y bombas de vacío, cada una adaptada a las características específicas del polvo que se maneja.
Características técnicas y ventajas
El equipo centralizado de transporte de polvo de HeadPowder se distingue por varias características técnicas que mejoran la eficiencia operativa y la fiabilidad. Una de las principales ventajas es la capacidad de mantener tasas de flujo constantes, lo cual es crucial para procesos que requieren dosis precisas. Los sistemas están equipados con paneles de control avanzados que permiten monitorear y ajustar en tiempo real parámetros como presión, temperatura y tasa de flujo. Además, el equipo está diseñado con materiales resistentes a la corrosión y el desgaste, garantizando durabilidad a largo plazo en entornos adversos. La integración de sistemas de control automatizado también reduce los errores humanos y disminuye los tiempos de inactividad, contribuyendo a mejoras en la productividad general.
Características del escenario de operación y aplicaciones
Las características operativas de los sistemas centralizados de alimentación de polvo están estrechamente relacionadas con las aplicaciones específicas a las que sirven. Por ejemplo, en la fabricación farmacéutica, estos sistemas deben cumplir con estrictos estándares de higiene y control de contaminación. El equipo suele estar hecho de acero inoxidable y cuenta con accesorios sanitarios para garantizar el cumplimiento de los requisitos regulatorios. En las industrias de procesamiento de alimentos, el enfoque es mantener la pureza del producto y prevenir la contaminación cruzada. Los sistemas están diseñados para manejar una amplia gama de polvos, desde partículas finas hasta materiales a granel, con mínima segregación o degradación.
En la fabricación química, el énfasis está en la seguridad y el control del proceso. Los sistemas centralizados de transporte de polvo están equipados con funciones de seguridad como válvulas de alivio de presión y mecanismos de apagado de emergencia para prevenir accidentes. La capacidad de manejar polvos abrasivos y corrosivos también es una consideración crítica, ya que estos materiales pueden causar un desgaste significativo en los componentes del equipo. Las soluciones de HeadPowder abordan estas dificultades mediante el uso de materiales robustos y tecnologías de sellado avanzadas.
Estudios de caso e implementaciones en el mundo real
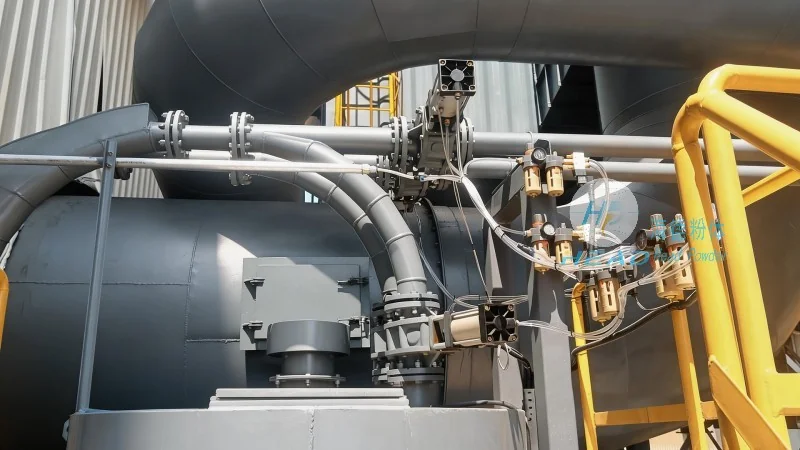
HeadPowder ha implementado con éxito sistemas centralizados de alimentación de polvo en diversas instalaciones industriales, demostrando los beneficios prácticos de estas tecnologías. Por ejemplo, una compañía farmacéutica en China utilizó el equipo de la empresa para optimizar el proceso de transferencia de polvo desde el almacenamiento de materias primas hasta las líneas de producción. La implementación permitió reducir en un 20% el tiempo de manejo y mejorar en un 15% la consistencia del producto. De manera similar, una planta de procesamiento de alimentos adoptó el sistema para aumentar la eficiencia en el manejo de ingredientes a granel, lo que condujo a una mayor capacidad de producción y reducción de costos laborales.
Conclusión y Perspectivas Futuras
Los equipos centralizados para alimentación y transporte de polvo, como los soluciones ofrecidas por HeadPowder, desempeñan un papel crucial en las operaciones industriales modernas. Al aprovechar tecnología avanzada y diseños robustos, estos sistemas aumentan la productividad, garantizan la calidad del producto y mejoran la seguridad operativa. A medida que las industrias continúan evolucionando y exigen estándares más altos de eficiencia y fiabilidad, la importancia de las soluciones centralizadas para el manejo de polvo solo aumentará. HeadPowder sigue a la vanguardia de este campo, comprometido a ofrecer soluciones innovadoras y efectivas que satisfagan las necesidades en constante cambio de sus clientes.