

Principio de funcionamiento y características del transporte de polvo soplado a presión positiva
Los sistemas de transporte de polvo soplado a presión positiva son un componente esencial en el manejo industrial moderno, ofreciendo métodos eficientes y fiables para transportar polvos a gran escala a largas distancias o a través de diseños complejos. Esta tecnología se utiliza ampliamente en diversas industrias, como la farmacéutica, el procesamiento de alimentos y la fabricación química, donde el movimiento preciso y controlado del polvo es fundamental para la eficiencia operativa y la calidad del producto. Las siguientes secciones analizarán el principio de funcionamiento y las principales características de este sistema, proporcionando una comprensión completa de su funcionalidad y ventajas.
Principio de funcionamiento del transporte de polvo soplado a presión positiva
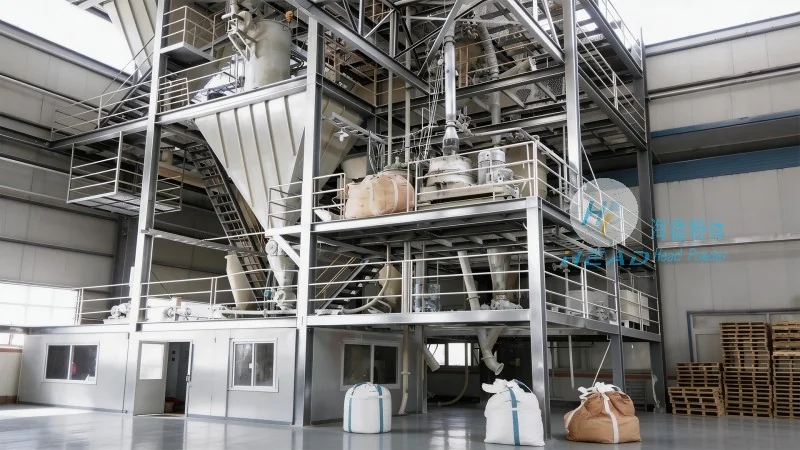
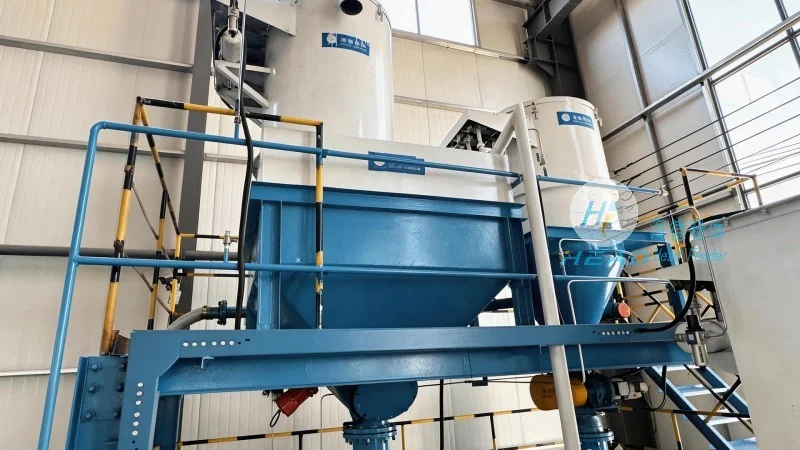
El mecanismo central del transporte de polvo soplado a presión positiva consiste en crear un flujo de aire presurizado dentro de un sistema de tubería sellada. Este aire presurizado, generalmente generado por un soplador o ventilador de alta presión, se utiliza para transportar las partículas de polvo a través de la tubería. El sistema funciona introduciendo el polvo en un punto de entrada designado, donde es arrastrado por el flujo de aire de alta velocidad. A medida que el aire fluye a través de la tubería, lleva consigo las partículas de polvo, asegurando que el material sea transportado desde la fuente hasta el destino sin necesidad de componentes mecánicos como tornillos o bandas, que podrían causar desgaste o contaminación. El aire presurizado mantiene un caudal constante, lo cual es crucial para preservar la integridad del polvo y evitar obstrucciones o bloqueos en el sistema. Todo el proceso está controlado por una serie de válvulas, reguladores y sensores que monitorean la presión, el caudal y la concentración de partículas, permitiendo ajustes en tiempo real para optimizar el rendimiento y garantizar una operación segura.
Características clave de los sistemas de transporte de polvo soplado a presión positiva
Los sistemas de transporte de polvo con presión positiva presentan varias características distintivas que los hacen adecuados para una amplia gama de aplicaciones. Una de las principales ventajas es su capacidad para manejar diferentes tipos de polvo, incluyendo polvos finos, gránulos e incluso materiales cohesivos, sin necesidad de modificaciones significativas en el sistema. El flujo de aire presurizado proporciona suficiente impulso para superar las fuerzas gravitacionales que actúan sobre las partículas de polvo, asegurando un transporte constante y confiable. Otra característica destacada es la capacidad del sistema para operar a largas distancias con una caída de presión mínima, lo cual es esencial para instalaciones industriales que requieren el transporte de material entre varios edificios o en grandes áreas de producción. El diseño de tubería sellada también ayuda a prevenir emisiones de polvo y contaminación, haciéndolo adecuado para aplicaciones donde la pureza del producto es crucial, como en la industria farmacéutica y alimentaria. Además, estos sistemas tienen un mantenimiento relativamente bajo en comparación con otros métodos de transporte, ya que carecen de partes móviles propensas al desgaste. El uso de materiales de alta calidad, como acero inoxidable o aleaciones especiales, mejora aún más la durabilidad y longevidad del sistema, reduciendo la necesidad de reparaciones o reemplazos frecuentes.
Aplicaciones e industrias que utilizan sistemas de transporte de polvo con presión positiva
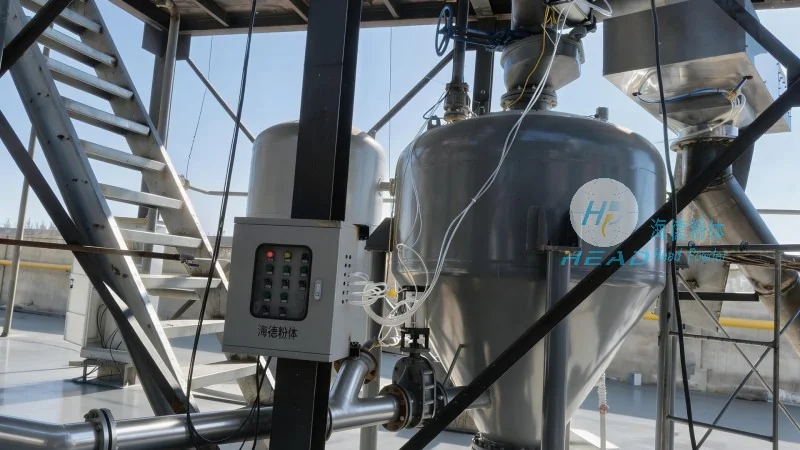
Debido a su versatilidad y eficiencia, el transporte de polvo soplado por presión positiva se utiliza en numerosas industrias donde el manejo de polvo a granel es un proceso crítico. Por ejemplo, en la industria farmacéutica, esta tecnología se emplea para transportar ingredientes activos farmacéuticos (APIs) y excipientes con alta precisión, asegurando que el producto final cumpla estrictos estándares de calidad. El sistema sellado evita la contaminación cruzada y mantiene la integridad del polvo, lo cual es crucial para preservar la eficacia y seguridad del producto. En el sector de procesamiento de alimentos, el sistema se utiliza para transportar ingredientes como harina, azúcar y especias, donde la higiene y la pureza del producto son de suma importancia. La capacidad de manejar polvos finos sin generar polvo ni causar degradación del producto lo hace una opción ideal para aplicaciones alimentarias. De manera similar, en la industria de fabricación química, el transporte de polvo soplado por presión positiva se utiliza para transportar materias primas e intermediarios, permitiendo procesos de producción eficientes y reduciendo tiempos de inactividad. La capacidad del sistema para manejar materiales abrasivos y corrosivos también lo hace adecuado para aplicaciones químicas donde otros métodos de transporte podrían no ser viables.
Ventajas y limitaciones del transporte de polvo soplado por presión positiva
Aunque el transporte de polvo mediante presión positiva ofrece numerosas ventajas, también tiene ciertas limitaciones que deben tenerse en cuenta al seleccionar un sistema de transporte. Una de las principales ventajas es su alta eficiencia en el transporte de polvos a largas distancias con un consumo mínimo de energía en comparación con otros métodos. El flujo de aire presurizado garantiza un movimiento constante de las partículas, reduciendo el riesgo de obstrucciones y mejorando la fiabilidad general del sistema. Otra ventaja es la capacidad del sistema para manejar una amplia gama de características de polvo, incluyendo diferentes tamaños de partículas, densidades y propiedades de flujo. Esta flexibilidad lo hace adecuado para diversas aplicaciones industriales. Sin embargo, el sistema tiene limitaciones, como la necesidad de una tubería sellada para evitar emisiones de polvo y mantener la pureza del producto. El costo inicial de inversión del sistema puede ser más alto en comparación con métodos de transporte más simples, ya que requiere equipos especializados como sopladores de alta presión y tuberías selladas. Además, el sistema puede no ser adecuado para transportar partículas muy grandes o pesadas, ya que el flujo de aire puede no proporcionar suficiente fuerza para moverlas efectivamente. En tales casos, métodos alternativos de transporte como los transportadores de tornillo mecánicos o sistemas de vacío neumático pueden ser más apropiados.
Conclusión e información sobre la empresa
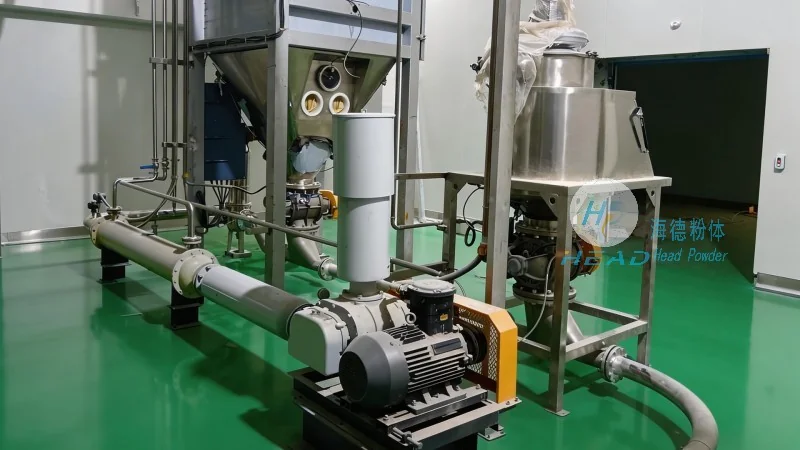
Los sistemas de transporte de polvo por soplado con presión positiva representan una solución sofisticada y eficiente para el manejo de polvo a granel en varios sectores industriales. Al comprender el principio de funcionamiento y las principales características de esta tecnología, las industrias pueden tomar decisiones informadas sobre su implementación en sus operaciones. La capacidad del sistema para garantizar la pureza del producto, mantener tasas de flujo constantes y manejar diferentes tipos de polvo lo hace un activo valioso para los procesos de fabricación modernos. Como proveedor líder de soluciones para el manejo de polvo, Shandong HeadPowder Engineering Co., Ltd. se especializa en diseñar y fabricar sistemas de transporte de polvo por soplado con presión positiva de alta calidad, adaptados a las necesidades específicas de diferentes industrias. Con un enfoque en la innovación y la satisfacción del cliente, la empresa ofrece equipos confiables y duraderos que mejoran la eficiencia operativa y la calidad del producto. Con sede en Shandong, China, Shandong HeadPowder Engineering Co., Ltd. utiliza su experiencia y conocimientos para ofrecer soluciones de vanguardia que cumplen con las demandas en constante evolución del mercado industrial.