

Sistema de transporte neumático de ceniza voladora de alta temperatura: Pionero en la nueva era inte
La ceniza voladora de alta temperatura, subproducto de la combustión de carbón en centrales térmicas, presenta desafíos únicos para su manejo y transporte debido a su temperatura y propiedades físicas. Los métodos tradicionales a menudo tienen dificultades con la eficiencia, seguridad y cumplimiento de normas ambientales. El Sistema de Transporte Neumático de Ceniza Voladora de Alta Temperatura desarrollado por Shandong HeadPowder Engineering Co., Ltd. (en adelante, HeadPowder) aborda estos desafíos mediante tecnología avanzada y diseño inteligente, ofreciendo una solución confiable para las operaciones modernas de centrales eléctricas.
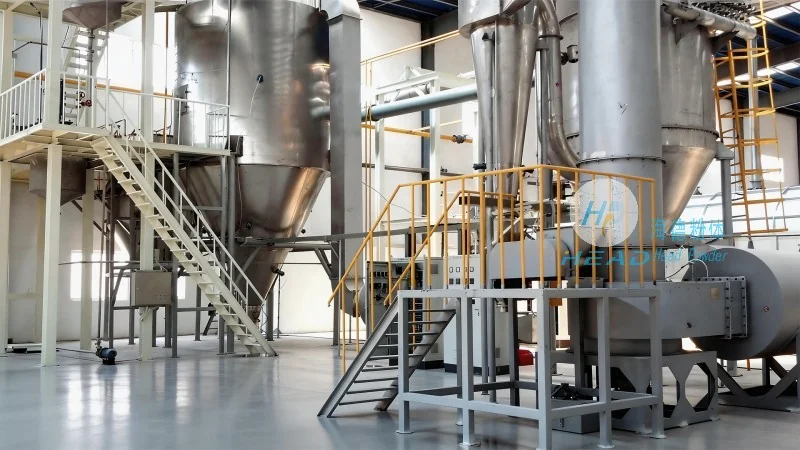
Características clave y ventajas técnicas
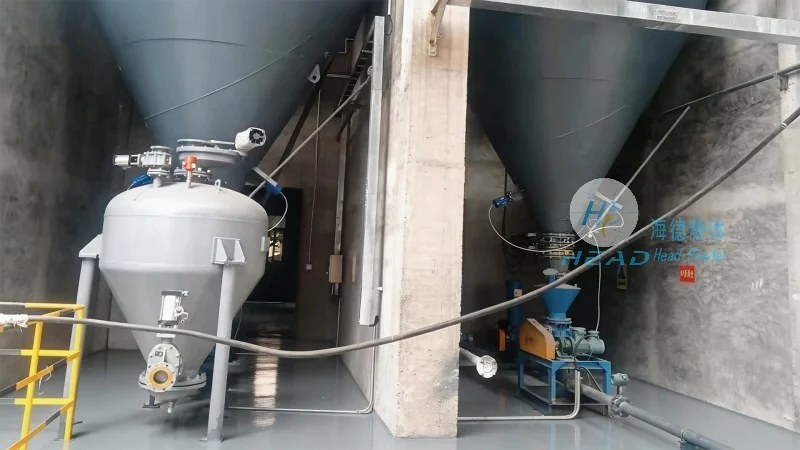
El sistema está diseñado con varias características innovadoras que mejoran el rendimiento y la fiabilidad. Uno de los componentes principales es el material resistente a altas temperaturas utilizado en la tubería y equipos, capaz de soportar temperaturas de hasta 800°C, asegurando durabilidad a largo plazo en condiciones extremas. El sistema de control inteligente integra monitoreo en tiempo real y ajustes automatizados, optimizando el flujo de aire y la presión para mantener una eficiencia de transporte constante. Esto no solo reduce el consumo de energía, sino que también minimiza el riesgo de obstrucciones o fallas del sistema. Además, el sistema incorpora mecanismos avanzados de filtración y recolección de polvo, cumpliendo estrictas normas ambientales mientras previene emisiones de partículas durante la operación.
Escenarios de aplicación y beneficios operativos
El Sistema de Transporte Neumático de Ceniza Voladora de Alta Temperatura de HeadPowder es ampliamente aplicable en centrales térmicas, fábricas de cemento y otras instalaciones industriales que generan ceniza voladora de alta temperatura. En centrales térmicas, el sistema transporta eficientemente la ceniza desde los recipientes de calderas hacia silos de almacenamiento o sitios de disposición, mejorando la eficiencia general de la planta al reducir el tiempo de inactividad causado por el manejo manual. En fábricas de cemento, el sistema facilita el reciclaje de la ceniza voladora como materia prima, contribuyendo a prácticas de producción sostenibles. Los beneficios operativos incluyen un aumento en el rendimiento, reducción de costos laborales y mayor seguridad para el personal, ya que el sistema automatizado minimiza el contacto directo de las personas con materiales de alta temperatura.
Fiabilidad y consideraciones de mantenimiento
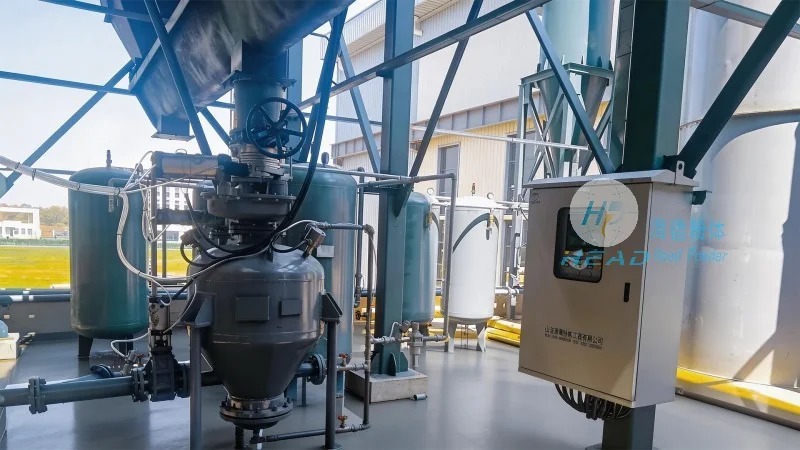
La fiabilidad es un factor crítico en las aplicaciones industriales, y el sistema de HeadPowder está diseñado teniendo esto en mente. El uso de materiales de alta calidad resistentes a la corrosión y componentes mecánicos robustos garantiza requisitos mínimos de mantenimiento. El sistema de monitoreo inteligente proporciona alertas tempranas sobre posibles problemas, permitiendo un mantenimiento proactivo y evitando fallos inesperados. Esto reduce los tiempos de inactividad y los costos de mantenimiento, contribuyendo a la eficiencia general del sistema. Además, el diseño modular del sistema permite reemplazar fácilmente componentes, facilitando reparaciones rápidas y minimizando el impacto en las operaciones de la planta.