

El principio de funcionamiento y características de los sistemas de transporte de material de silo d
Comprender la mecánica operativa y las características distintivas de los sistemas de transporte de material de silo de ceniza volante es crucial para optimizar los procesos industriales en el sector de generación de energía y materiales de construcción. Estos sistemas son esenciales para manejar y transportar eficientemente la ceniza volante, subproducto de la combustión de carbón, que se utiliza ampliamente en la producción de concreto y otros materiales de construcción. La siguiente exploración analiza los principios básicos de funcionamiento y las características clave de tales sistemas, proporcionando información sobre su diseño y funcionalidad.
Visión general de los sistemas de transporte de material de silo de ceniza volante
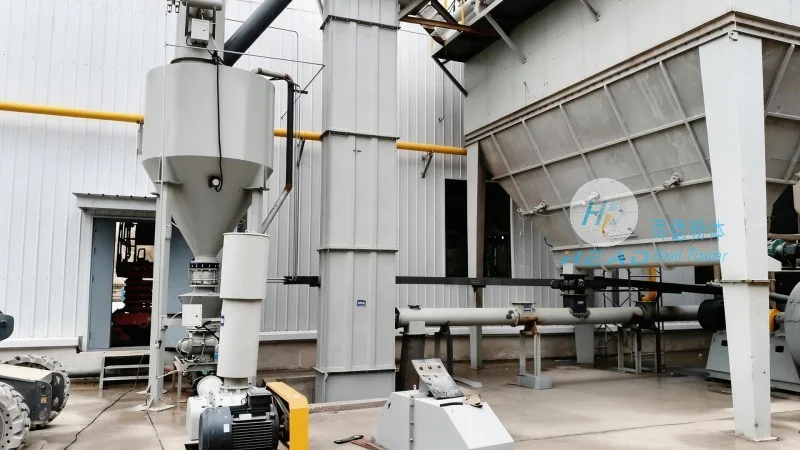
Los sistemas de transporte de material de silo de ceniza volante están diseñados para gestionar el almacenamiento, transferencia y distribución de la ceniza volante desde los silos de almacenamiento hasta los puntos de procesamiento o aplicación. Los componentes principales suelen incluir un silo, un mecanismo de transporte (como transportadores de tornillo, sistemas neumáticos o transportadores de banda) y sistemas de control. Estos sistemas están diseñados para garantizar un flujo de material seguro, confiable y eficiente, minimizando tiempos de inactividad y riesgos operativos. La integración de tecnologías avanzadas y ingeniería robusta asegura que estos sistemas cumplan con los estrictos requisitos de las aplicaciones industriales modernas.
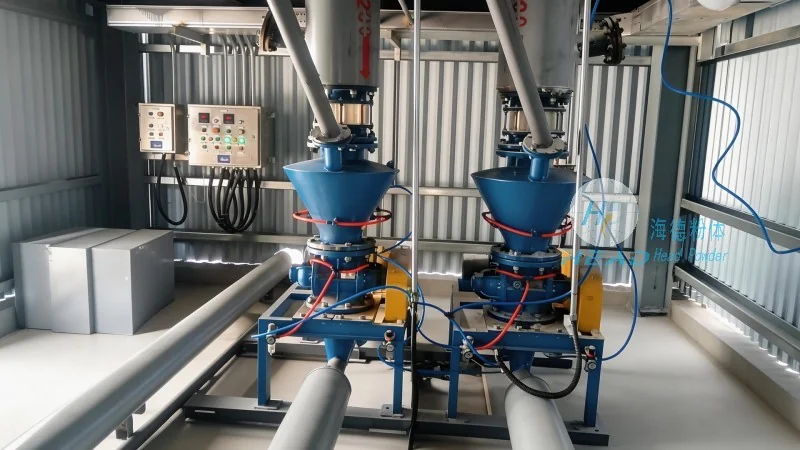
El principio de funcionamiento del transporte de material en los silos de ceniza volante
El principio de funcionamiento de un sistema de transporte de material de silo de ceniza volante gira en torno al movimiento controlado de la ceniza volante desde el silo de almacenamiento hasta el punto de descarga. El proceso generalmente comienza con el almacenamiento de la ceniza volante en el silo bajo condiciones controladas, como niveles de temperatura y humedad, para mantener la calidad del material. Cuando se necesita material para el procesamiento, se activa el sistema de transporte. Por ejemplo, en un sistema de transportador de tornillo, el mecanismo rotativo del tornillo empuja la ceniza volante hacia adelante a través del tubo del transportador, utilizando la fricción entre el material y la superficie del tornillo para lograr el movimiento. En los sistemas de transporte neumático, el aire comprimido se utiliza para crear un flujo de ceniza volante a través de una tubería, donde la velocidad y presión del aire se regulan cuidadosamente para evitar la segregación del material o obstrucciones. El sistema de control monitorea la tasa de flujo, la presión y otros parámetros para asegurar una operación fluida y prevenir sobrecarga o fallos del sistema.
Características clave de los sistemas avanzados de transporte de ceniza volante en silos
Los sistemas de transporte de materiales para silos de ceniza voladora modernos se caracterizan por varias características clave que mejoran el rendimiento, la seguridad y la eficiencia. Una de las características más notables es la integración de sistemas de control automatizado, que permiten monitorear y ajustar en tiempo real los parámetros de transporte. Esta automatización reduce la necesidad de intervención manual, minimizando errores humanos y mejorando la consistencia operativa. Otra característica crítica es el uso de materiales duraderos y componentes resistentes a la corrosión, ya que la ceniza voladora puede ser abrasiva y contener componentes ácidos que podrían dañar equipos estándar con el tiempo. Se emplean materiales de alta calidad, como acero inoxidable o aleaciones especiales, para garantizar una fiabilidad a largo plazo y un mantenimiento mínimo. Además, estos sistemas suelen incluir funciones de seguridad, como válvulas de alivio de presión, mecanismos de detención de emergencia y sensores de monitoreo, para prevenir accidentes y cumplir con las normas de seguridad. El diseño también enfatiza la eficiencia energética, con velocidades de transporte optimizadas y consumo reducido de aire o energía, lo que disminuye los costos operativos.
Aplicaciones y beneficios en entornos industriales
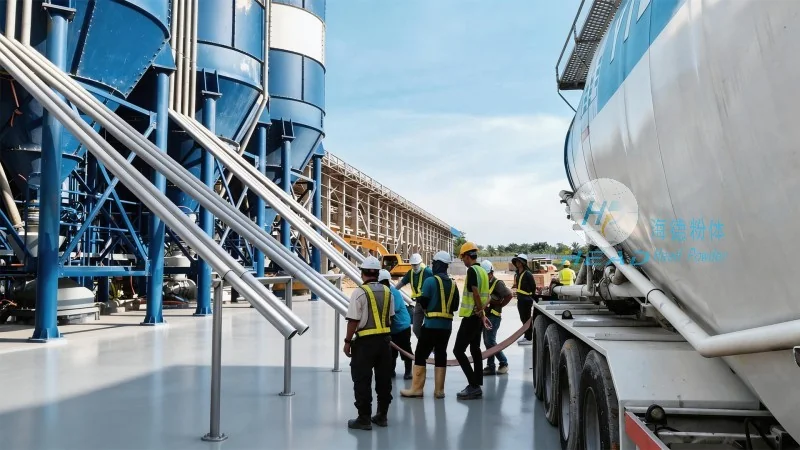
Los sistemas de transporte de materiales para silos de ceniza voladora tienen amplias aplicaciones en plantas de energía, fábricas de cemento y instalaciones de producción de materiales de construcción. El principal beneficio es la capacidad de manejar grandes volúmenes de ceniza voladora de manera eficiente, reduciendo la necesidad de manipulación manual y los costos laborales asociados. Estos sistemas también contribuyen a mejorar el rendimiento ambiental al facilitar el uso de la ceniza voladora como material de construcción sostenible, reduciendo la dependencia de recursos naturales y minimizando problemas de desecho. Además, el flujo constante y controlado de la ceniza voladora mejora la calidad de los productos finales, como el concreto, al asegurar una composición uniforme del material. La fiabilidad de estos sistemas también reduce las interrupciones en la producción, lo que lleva a una mayor productividad general y rentabilidad para las operaciones industriales.
Conclusión y perfil de la empresa
En conclusión, los sistemas de transporte de material de silo para ceniza voladora son componentes sofisticados y esenciales en los procesos industriales modernos, combinando ingeniería avanzada con funcionalidad robusta para manejar la ceniza voladora de manera eficiente y segura. Los principios de funcionamiento, que pueden variar según el método de transporte elegido, están diseñados para optimizar el flujo de material mientras se mantiene la estabilidad operativa. Las características clave, como la automatización, durabilidad y seguridad, aseguran que estos sistemas cumplan con las exigencias de aplicaciones industriales de alto rendimiento. Como proveedor líder en este campo, Shandong HeadPowder Engineering Co., Ltd. se especializa en el diseño y fabricación de tales sistemas, aprovechando años de experiencia para ofrecer soluciones adaptadas a las necesidades específicas de clientes del sector energético y de construcción. Con un compromiso con la calidad e innovación, HeadPowder continúa mejorando la eficiencia y fiabilidad de los procesos de manejo de ceniza voladora, apoyando prácticas industriales sostenibles.