

Principio de funcionamiento y características de los sistemas de manejo de polvo de bicarbonato de s
Para aplicaciones industriales que requieren un manejo fiable y eficiente del polvo de bicarbonato de sodio, los sistemas especializados son esenciales. Este artículo explora los principios de funcionamiento y las principales características de los sistemas de manejo de polvo de bicarbonato de sodio, destacando cómo garantizan un rendimiento constante y seguridad operativa. La información está presentada por Shandong HeadPowder Engineering Co., Ltd., un proveedor líder en el campo, con sede en China.
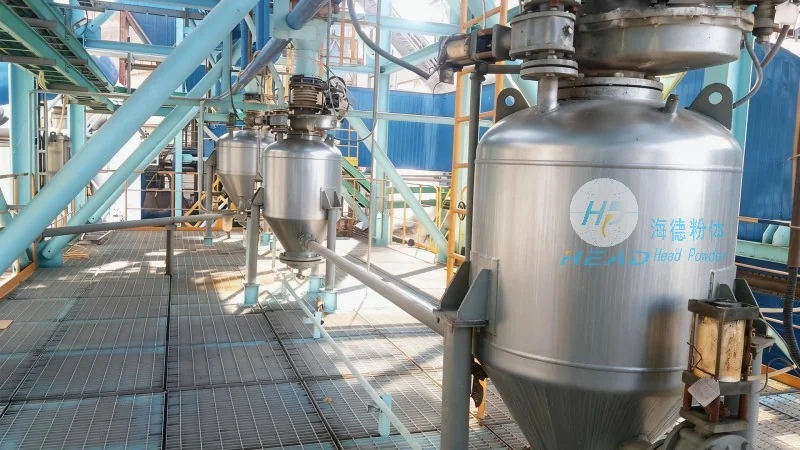
Acerca de Shandong HeadPowder Engineering Co., Ltd.
Shandong HeadPowder Engineering Co., Ltd. es un fabricante y proveedor profesional especializado en soluciones de manejo de polvo. Con una fuerte presencia en China, la empresa se ha establecido como un socio confiable para las industrias que trabajan con varios tipos de polvo, incluido el bicarbonato de sodio. Su experiencia radica en diseñar y fabricar sistemas que satisfagan las desafíos únicos del manejo de polvos finos, asegurando alta eficiencia y fiabilidad en los procesos de producción.
Principio de funcionamiento de los sistemas de manejo de polvo de bicarbonato de sodio
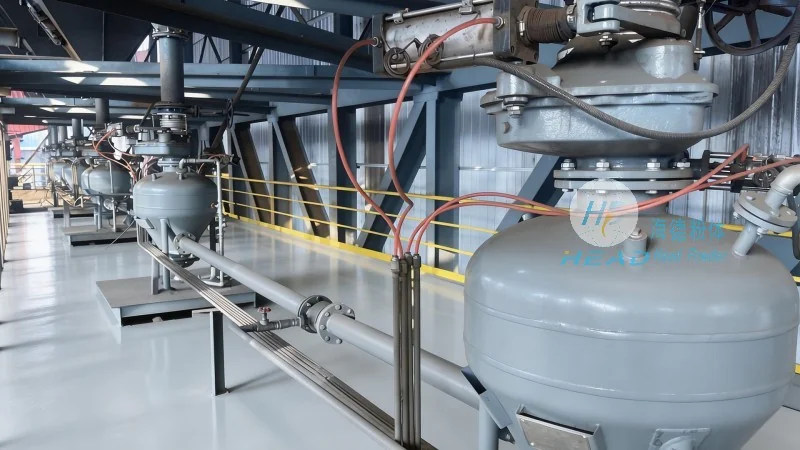
El principio de funcionamiento de un sistema de manejo de polvo de bicarbonato de sodio generalmente involucra varios componentes integrados que trabajan en secuencia para garantizar un flujo de material suave. El proceso comienza con el almacenamiento del polvo en un tolva o silo, donde el material se mantiene en condiciones controladas para evitar el aglomerado o degradación. Desde la tolva de almacenamiento, el polvo se introduce en un sistema de transporte, como una transportadora de tornillo o una transportadora neumática, dependiendo de los requisitos específicos de la aplicación.
En los sistemas que utilizan transporte neumático, el polvo es transportado a través de una red de tuberías mediante presión de aire. Este método es particularmente efectivo para el bicarbonato de sodio, ya que permite la transferencia segura y sin polvo del material a distancias más largas. El sistema incluye un soplador o compresor que genera la presión de aire necesaria, mientras que una válvula rotativa o alimentador controla la velocidad de flujo del polvo en la línea de transporte. El extremo de recepción del sistema suele contar con un colector de polvo o un filtro para capturar cualquier partícula en el aire, asegurando el cumplimiento de normas ambientales y la pureza del producto.
Por el contrario, también se utilizan comúnmente sistemas de transporte mecánico como transportadores de tornillo o cinta. Estos sistemas dependen del movimiento mecánico para mover el polvo, a menudo en combinación con un tolva y una válvula de descarga. El diseño mecánico garantiza que el polvo se mueva de manera controlada, minimizando el riesgo de obstrucciones o flujo desigual. Para el bicarbonato de sodio, que puede ser propenso a formar bloques o segregación, el sistema puede incluir características como agitadores o vibradores para mantener un flujo uniforme del material.
Características clave de los sistemas de manejo de polvo de bicarbonato de sodio
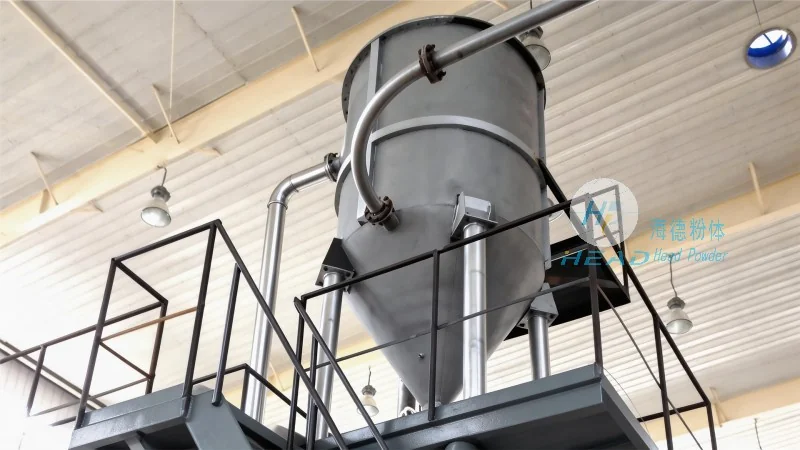
Los sistemas efectivos de manejo de polvo de bicarbonato de sodio se caracterizan por varias características clave que mejoran el rendimiento y la fiabilidad operativa. Una de las principales características es la capacidad de manejar las propiedades específicas del material, como su tendencia a absorber humedad o formar grumos. El diseño del sistema incluye medidas contra humedad y antiaglomerantes, como elementos de calentamiento o recubrimientos antiestáticos, para mantener la calidad del polvo durante el almacenamiento y el transporte.
Otra característica crítica son las capacidades precisas de medida y dosificación. Muchos procesos industriales requieren cantidades exactas de bicarbonato de sodio, y el sistema de manejo debe proporcionar un control preciso sobre la velocidad de flujo. Esto se logra a través de sistemas de control avanzados, incluidos conductores de frecuencia variable (VFDs) y sensores que monitorean el nivel de material y la velocidad de flujo en tiempo real. El sistema también puede incluir un alimentador de pesaje o un alimentador gravimétrico para asegurar una dosificación constante, lo cual es esencial para mantener la calidad del producto y la eficiencia del proceso.
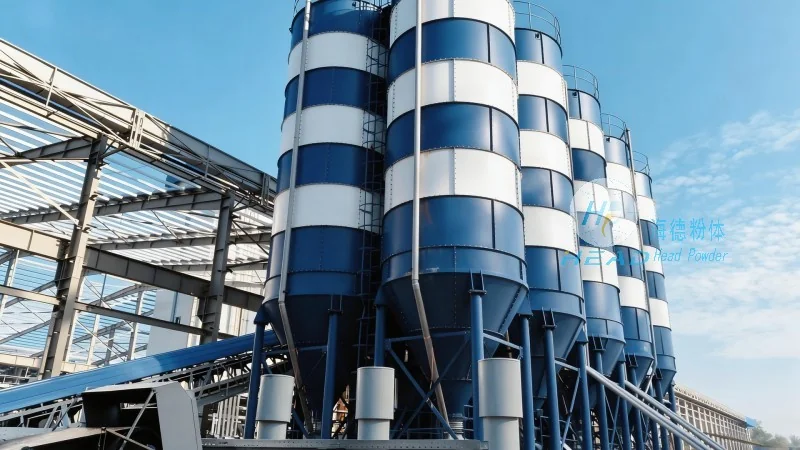
La estabilidad operativa y la seguridad también son características primordiales. El sistema está diseñado para operar continuamente con poco tiempo de inactividad, con componentes robustos que pueden resistir la naturaleza abrasiva del polvo. Características de seguridad, como diseños a prueba de explosiones y sistemas de supresión de polvo, están integradas para proteger al personal y la equipos de posibles peligros. Además, el sistema puede incluir sistemas de monitoreo y alarmas que alertan a los operadores ante cualquier desviación en el rendimiento, asegurando una intervención rápida y preveniendo fallos del sistema.
La eficiencia energética es otra característica destacada de los sistemas modernos de manejo de polvo de bicarbonato de sodio. Al optimizar el proceso de transporte y utilizar componentes eficientes en términos de energía, el sistema reduce los costos operativos mientras minimiza el impacto ambiental. Esto incluye el uso de motores de alta eficiencia, accionadores de velocidad variable y flujo de aire optimizado en los sistemas neumáticos, lo que contribuye a una menor consumo de energía y una mayor vida útil de la equipos.
Conclusión
Los sistemas de manejo de polvo de bicarbonato de sodio, como los de Shandong HeadPowder Engineering Co., Ltd., combinan principios de ingeniería avanzados con diseños prácticos para satisfacer las exigentes necesidades de las aplicaciones industriales. Al comprender los principios de funcionamiento y las características clave de estos sistemas, las industrias pueden mejorar sus procesos de producción, mejorar la calidad del producto y garantizar una operación segura y eficiente. Estos sistemas están diseñados para manejar las características únicas del bicarbonato de sodio, proporcionando un rendimiento confiable y consistente que apoya el éxito general de las operaciones de fabricación.