

Principio de funcionamiento y características del sistema de transporte de polvo con bomba de caja d
Las bombas de caja de alta presión son un componente clave en los sistemas modernos de manejo de polvo y transporte de materiales, diseñadas para mover eficientemente polvos a gran escala a largas distancias con alta fiabilidad. Este artículo explora el principio de funcionamiento y las principales características del sistema de transporte de polvo con bomba de caja de alta presión, destacando sus aplicaciones y beneficios en entornos industriales.
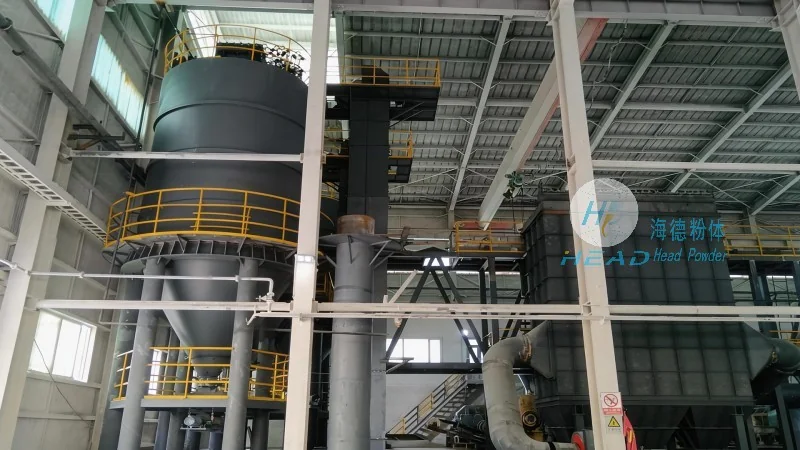
Introducción a los sistemas de bomba de caja de alta presión
Shandong HeadPowder Engineering Co., Ltd., un fabricante líder en China, se especializa en el diseño, desarrollo y suministro de equipos avanzados de manejo de polvo. El sistema de bomba de caja de alta presión es una línea de productos fundamental que aborda los desafíos del transporte de polvos finos y cohesivos, como cemento, carbón y polvos químicos, con precisión y eficiencia. Este sistema combina ingeniería robusta con tecnología innovadora para garantizar un rendimiento constante en entornos industriales exigentes.
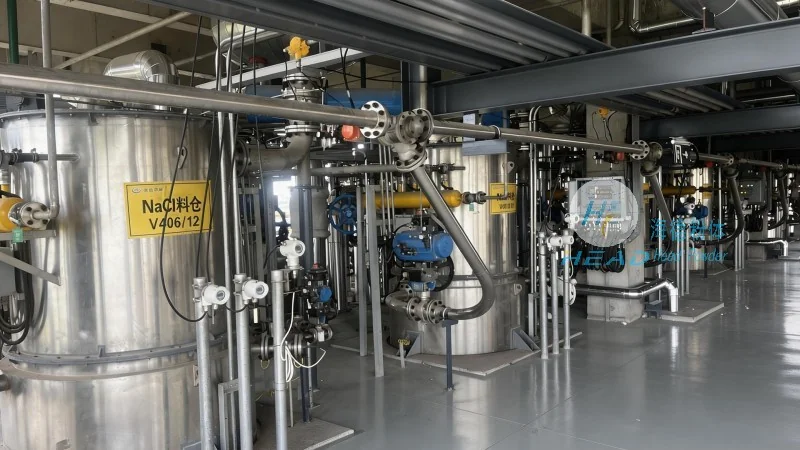
Principio de funcionamiento del sistema de transporte de polvo con bomba de caja de alta presión
La bomba de caja de alta presión funciona según el principio de desplazamiento positivo, utilizando un mecanismo de pistón o percutor recíproco para crear pulsos de alta presión que fuerzan el polvo a través de una tubería. El sistema generalmente consiste en un tolva para almacenamiento de materiales, una unidad de bomba que genera la presión y una válvula de descarga que controla el flujo. Cuando el pistón de la bomba se mueve, crea un vacío en la tolva, atrayendo el polvo hacia la cámara de la bomba. Al regresar el pistón, comprime el polvo, aumentando la presión y forzándolo a través de la línea de descarga hasta el punto de destino. Este movimiento cíclico asegura un transporte continuo y controlado de polvo, incluso para materiales con baja fluidez o alto contenido de humedad.
Características clave del sistema de bomba de caja de alta presión
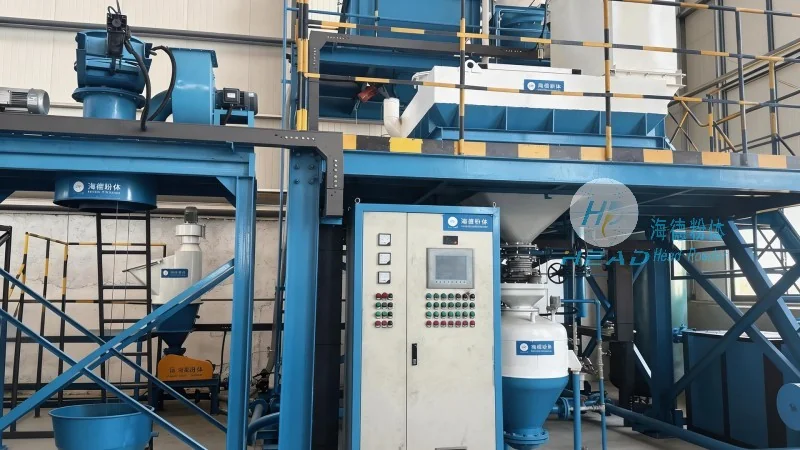
El sistema de bomba de recipiente de alta presión de Shandong HeadPowder Engineering Co., Ltd. se caracteriza por varias características distintivas que mejoran su rendimiento y utilidad. En primer lugar, ofrece una alta eficiencia de transporte, capaz de transportar polvos a velocidades que van desde varias toneladas por hora hasta más de 100 toneladas por hora, dependiendo de la configuración del sistema. El sistema también está diseñado para el transporte a larga distancia, con la capacidad de cubrir distancias de hasta varios kilómetros sin pérdida significativa de presión. Otra característica destacada es su adaptabilidad a varios tipos de polvo, incluyendo materiales finos, cohesivos y abrasivos, gracias a los parámetros ajustables de la bomba y componentes resistentes al desgaste. El sistema incorpora sistemas de control avanzados que permiten monitorear en tiempo real la presión, la tasa de flujo y el nivel de material, asegurando un funcionamiento óptimo y minimizando tiempos de inactividad. Además, el diseño enfatiza la seguridad y fiabilidad, con válvulas de alivio de presión integradas y mecanismos de protección contra sobrecarga para evitar daños en el equipo y garantizar la seguridad del operador.
Aplicaciones y beneficios en entornos industriales
El sistema de transporte de polvo de bomba de recipiente de alta presión se utiliza ampliamente en industrias como la producción de cemento, el manejo de carbón, el procesamiento químico y el procesamiento alimentario. En plantas de cemento, transporta eficientemente materias primas y productos terminados, reduciendo la necesidad de manipulación manual y mejorando el rendimiento de producción. En centrales eléctricas de carbón, el sistema asegura un suministro confiable de carbón a las calderas, mejorando la eficiencia de generación de energía. La capacidad del sistema para manejar materiales abrasivos y corrosivos lo hace adecuado para instalaciones de procesamiento químico, donde la compatibilidad del material es crítica. Los beneficios de este sistema incluyen un aumento en la productividad, reducción de costos laborales, mejor control de calidad del material y mayor seguridad en las operaciones industriales. Al aprovechar la tecnología de bomba de recipiente de alta presión, las industrias pueden lograr soluciones de manejo de polvo más eficientes y sostenibles.
Conclusión
La empresa Shandong HeadPowder Engineering Co., Ltd. ofrece sistemas de transporte de polvo para bombas de alta presión de alta calidad, que combinan ingeniería avanzada con rendimiento confiable. El principio de funcionamiento del sistema, basado en desplazamiento positivo y pulsos de alta presión, garantiza un transporte eficiente y constante del polvo. Sus características clave, como alta eficiencia de transporte, capacidad para distancias largas, adaptabilidad a varios materiales y sistemas de control avanzados, lo hacen una solución ideal para aplicaciones industriales. Con su sede en China, la empresa continúa innovando y ofreciendo soluciones de manejo de polvo de vanguardia para satisfacer las necesidades en constante evolución de las industrias mundiales.