

Principio de funcionamiento y características del sistema de transporte neumático para polvo de prot
El polvo de proteína de suero es un ingrediente ampliamente utilizado en la industria alimentaria y bebidas, conocido por su alto valor nutricional y versatilidad. Un manejo eficiente y confiable del material es crucial para el procesamiento del polvo de proteína de suero, y los sistemas de transporte neumático han surgido como una solución preferida para transportar este producto delicado y valioso. Este artículo explora el principio de funcionamiento y las principales características del sistema de transporte neumático para polvo de proteína de suero, destacando cómo tales sistemas mejoran la eficiencia operativa y la calidad del producto en entornos industriales.
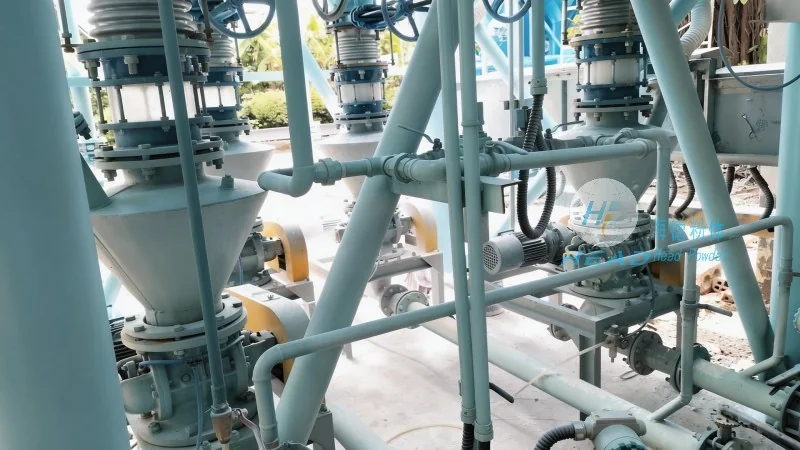
Principio de funcionamiento del sistema de transporte neumático para polvo de proteína de suero
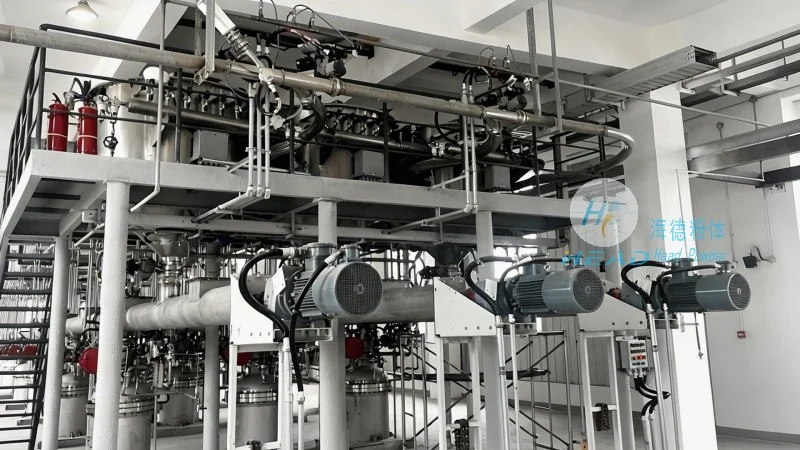
El corazón del sistema de transporte neumático para polvo de proteína de suero radica en su capacidad para transportar polvos secos mediante presión de aire. El sistema generalmente consta de varios componentes, incluyendo un tolita para almacenamiento de materiales, una línea de transporte, un soplador o compresor para generar flujo de aire y una salida de descarga. El proceso comienza con el polvo de proteína de suero que se introduce en el tolita. A medida que se introduce aire en el sistema, se crea un flujo que levanta y transporta el polvo a través de la línea de transporte. La velocidad del aire se controla cuidadosamente para garantizar que el polvo se mueva sin problemas y sin causar degradación o aglomeración. El sistema puede usar presión positiva (donde el aire se fuerza a entrar en la línea) o presión negativa (donde el aire se extrae), dependiendo de los requisitos específicos de diseño y aplicación. En un sistema de presión positiva, el soplador empuja aire y polvo a través de la línea, mientras que en un sistema de presión negativa, una bomba de vacío extrae la mezcla. La elección del tipo de presión afecta la eficiencia del sistema, el consumo de energía y la adecuación para diferentes distancias y características del material.
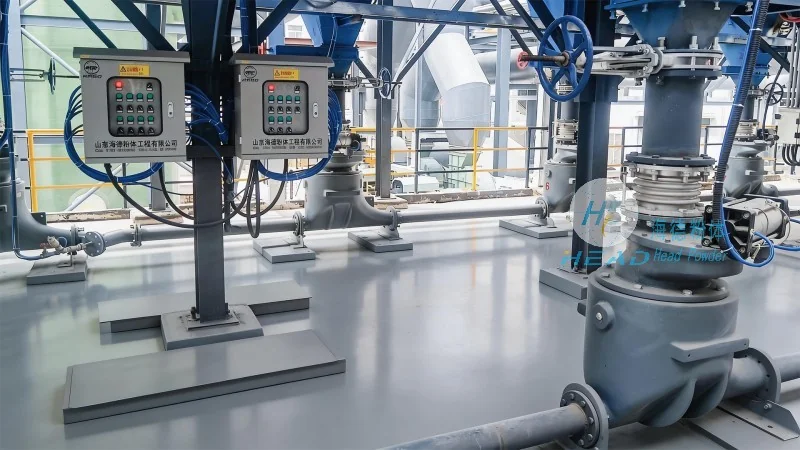
Características clave del sistema de transporte neumático para polvo de proteína de suero
Varios aspectos clave definen el rendimiento y las ventajas del sistema de transporte neumático de polvo de proteína de suero. En primer lugar, el diseño del sistema prioriza la mínima contaminación del producto, lo cual es esencial para mantener la pureza y calidad del polvo de proteína de suero. Los materiales utilizados en la construcción del tolite, la línea de transporte y otros componentes suelen ser acero inoxidable de grado alimenticio u otros materiales no reactivos, garantizando que el polvo esté libre de contaminantes. En segundo lugar, el sistema ofrece alta flexibilidad en términos de diseño e integración con las líneas de producción existentes. Puede personalizarse para adaptarse a diversas configuraciones de planta, permitiendo una fácil expansión o modificación según cambien las necesidades de producción. En tercer lugar, los sistemas de transporte neumático proporcionan un excelente control sobre la velocidad de flujo y la presión, permitiendo una regulación precisa del movimiento del polvo. Este control es crucial para evitar sobrecarga o subcarga, lo que puede afectar los pasos de procesamiento posteriores. En cuarto lugar, el sistema es altamente eficiente en términos de consumo de energía en comparación con los métodos tradicionales de transporte mecánico. Al utilizar aire como medio principal de transporte, reduce la necesidad de partes móviles y componentes mecánicos, lo que conduce a costos de mantenimiento más bajos y una vida útil más larga. Además, el sistema puede manejar diferentes tamaños de partículas y contenido de humedad, lo que lo hace adecuado para una amplia gama de formulaciones de polvo de proteína de suero. La capacidad de transportar el polvo en un sistema cerrado también ayuda a mantener los estándares de higiene, ya que evita que el polvo y partículas se escapen al entorno.
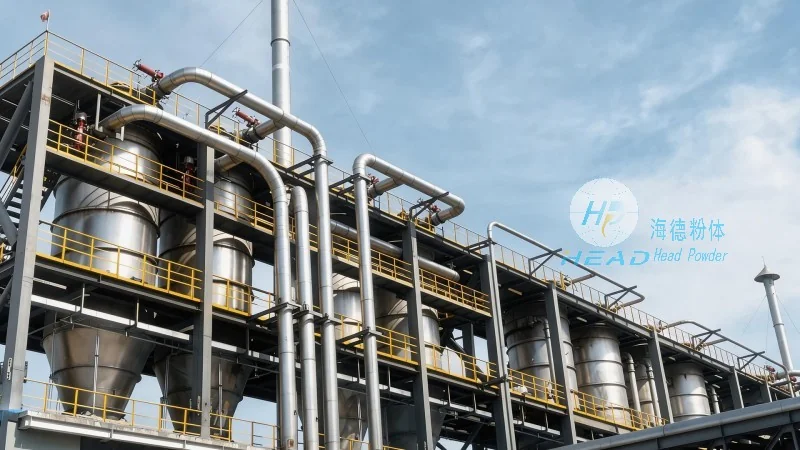
Aplicaciones y beneficios en entornos industriales
Los sistemas de transporte neumático para polvo de proteína de suero se utilizan ampliamente en diversas aplicaciones industriales, especialmente en los sectores de la leche y procesamiento de alimentos. Se emplean comúnmente en fábricas que producen aislamientos de proteína de suero, concentrados y otros productos a base de proteínas. Estos sistemas también se usan en instalaciones de investigación y desarrollo donde es necesario manejar con precisión polvos sensibles. Los beneficios de usar tales sistemas van más allá de la eficiencia y el control de calidad. Contribuyen a mejorar la seguridad en el lugar de trabajo al eliminar la necesidad de manejar manualmente polvos, lo que puede causar problemas respiratorios u otros riesgos para la salud. El diseño de sistema cerrado reduce la exposición al polvo, creando un entorno de trabajo más seguro para los empleados. Además, la capacidad del sistema para manejar grandes volúmenes de polvo de manera rápida y confiable permite un mayor rendimiento de producción, ayudando a las empresas a satisfacer las demandas del mercado de manera más efectiva. En resumen, los sistemas de transporte neumático para polvo de proteína de suero ofrecen una combinación de eficiencia operativa, calidad del producto y beneficios de seguridad, lo que los hace una opción preferida para las operaciones industriales modernas.