

Principio de funcionamiento y características del equipo de transporte neumático para polvo de arena
La arena amarilla, una materia prima crucial en varios sectores industriales, requiere soluciones de transporte eficientes y confiables para mantener un flujo de producción continuo. El equipo de transporte neumático para polvo de arena amarilla, diseñado por Shandong HeadPowder Engineering Co., Ltd., representa un sistema especializado diseñado para satisfacer los requisitos únicos de manejo de la arena amarilla, proporcionando un medio efectivo para el transporte y procesamiento de materiales. Este artículo explora el principio de funcionamiento y las principales características de este equipo, destacando su importancia en aplicaciones industriales modernas.
HeadPowder, un fabricante líder con sede en Shandong, China, se especializa en soluciones de ingeniería para el manejo de polvo y materiales a granel. Con amplia experiencia en la industria, la compañía ha desarrollado sistemas de transporte neumático avanzados diseñados para satisfacer diversas demandas operativas, incluido el procesamiento de arena amarilla. El equipo está diseñado para optimizar el movimiento de la arena amarilla desde el almacenamiento hasta las unidades de procesamiento, minimizando la pérdida de material y los costos operativos, mientras se asegura un rendimiento constante.
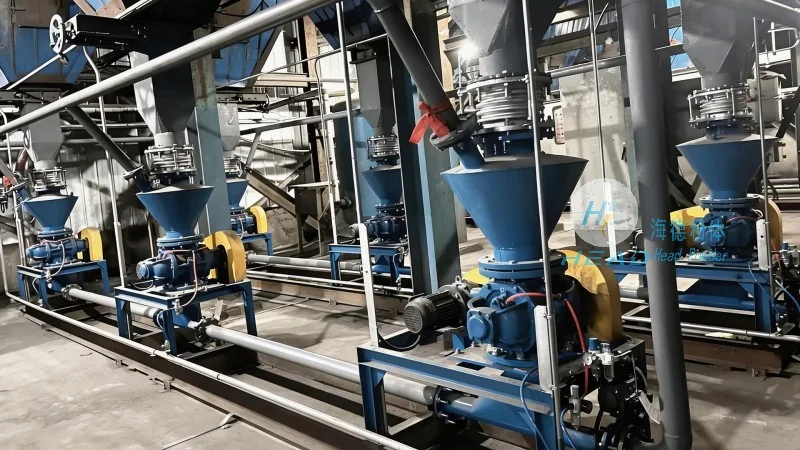
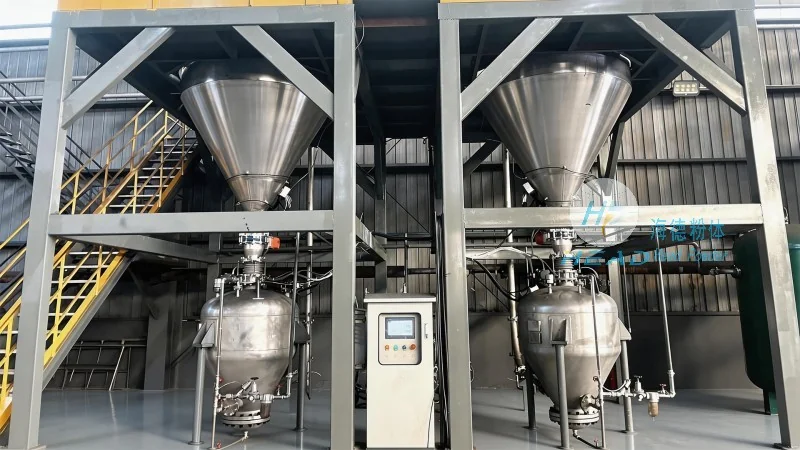
Principio de funcionamiento del equipo de transporte neumático para polvo de arena amarilla
El equipo de transporte neumático para polvo de arena amarilla funciona basándose en el principio fundamental del transporte neumático, utilizando aire como medio de transporte para mover el material en polvo a través de una red de tuberías. El sistema generalmente incluye varios componentes clave: un soplador o compresor para generar aire a alta presión, un tolva para almacenamiento de material, un alimentador para regular las velocidades de flujo y un sistema de tuberías que transporta el material a su destino. El soplador introduce una corriente de aire de alta velocidad en la tolva, haciendo que las partículas de arena amarilla sean arrastradas a través de la tubería. La mezcla de aire y material viaja a una velocidad controlada, asegurando una suspensión y transporte eficientes sin obstrucciones ni degradación del material.
Durante el proceso de transporte, la velocidad del aire se controla cuidadosamente para mantener una suspensión adecuada de las partículas. Esto se logra ajustando la presión del aire y las tasas de flujo, impactando directamente en la capacidad y eficiencia del transporte. El sistema puede incluir componentes adicionales como separadores ciclónicos o filtros para separar el aire del material en el destino, permitiendo el descargue del material mientras el aire se recircula o se evacua. Este diseño de bucle cerrado o semibucle minimiza las emisiones de aire y mantiene un entorno operativo limpio.
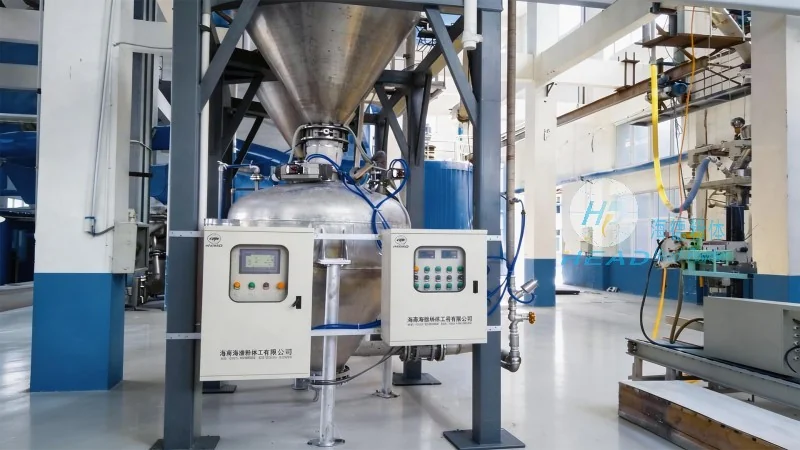
Características clave del equipo de transporte neumático para polvo de arena amarilla
Shandong HeadPowder Engineering Co., Ltd. ha integrado varias características avanzadas en su equipo de transporte neumático para polvo de arena amarilla para mejorar el rendimiento y la fiabilidad. Una característica principal es la capacidad de transporte de material de alta eficiencia, que permite mover grandes cantidades de polvo de arena amarilla a largas distancias con un consumo mínimo de energía. El equipo está diseñado para soportar la naturaleza abrasiva del polvo de arena amarilla, con componentes como tolvas y tuberías hechas de materiales duraderos como acero inoxidable o aleaciones especiales para resistir el desgaste.
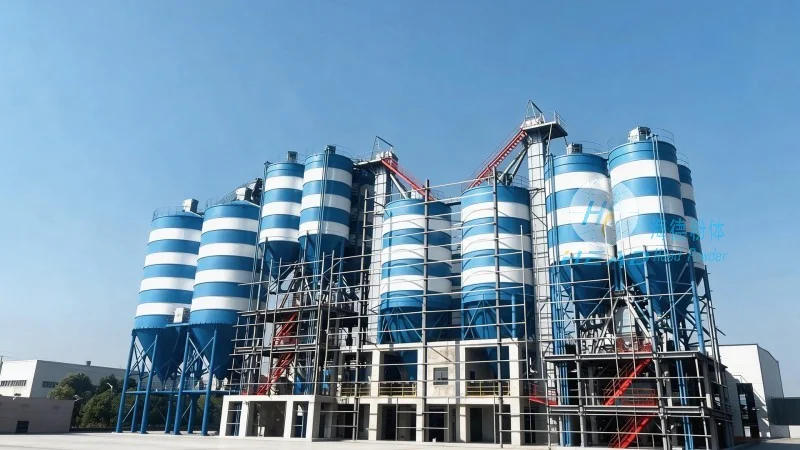
Otra característica destacada es la baja pérdida de material y alta tasa de recuperación. El sistema de transporte neumático reduce el riesgo de derrames o degradación del material durante el transporte, lo cual es crítico para preservar la calidad del producto. El diseño incluye tolvas herméticas y tuberías selladas para evitar emisiones de polvo y contaminación ambiental. Además, los sistemas de monitoreo y control en tiempo real permiten a los operadores rastrear el proceso de transporte, asegurando un rendimiento óptimo y una respuesta rápida a cualquier problema operativo.
La adaptabilidad del equipo es una característica clave. Puede personalizarse para acomodar diferentes tamaños de partículas, contenido de humedad y tasas de flujo del polvo de arena amarilla, lo que lo hace adecuado para diversas aplicaciones industriales. El diseño modular facilita la integración fácil con líneas de producción existentes y permite escalar hacia arriba o hacia abajo según los requisitos específicos del usuario. Esta flexibilidad asegura que el equipo pueda ser adaptado para satisfacer necesidades operativas únicas, ya sea para operaciones pequeñas o grandes.