

Principio de funcionamiento y características de la escena de trabajo del equipo automático para des
HeadPowder, un líder en la fabricación con sede en Shandong, China, se especializa en el diseño y producción de soluciones avanzadas para el manejo de polvo. Nuestro producto estrella, el equipo automático para descargar polvo de bolsas de grano, está diseñado para agilizar el proceso de transferencia de materiales a granel desde bolsas selladas hacia sistemas de procesamiento. Este equipo integra múltiples funciones, incluyendo la apertura de bolsas de grano, descarga de material y transporte opcional, para mejorar la eficiencia operativa y la seguridad en diversas aplicaciones industriales.
Descripción del producto y características clave
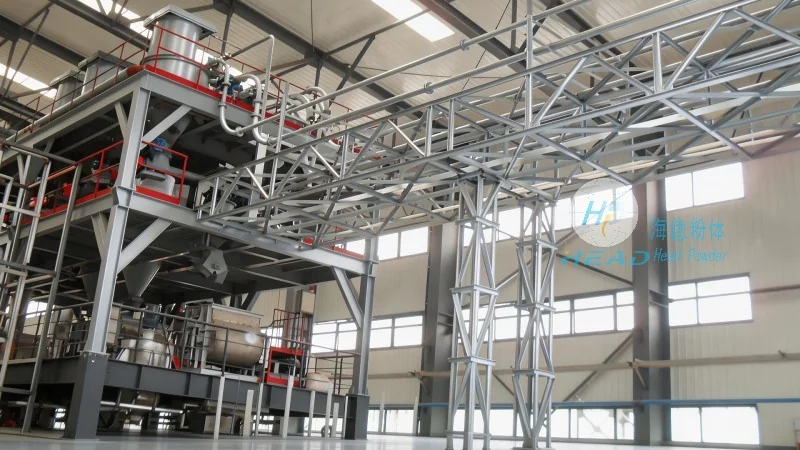
El sistema automático para descargar bolsas de grano de HeadPowder está diseñado para manejar una amplia gama de polvos, como químicos, ingredientes alimentarios y productos farmacéuticos. Las características clave incluyen: apertura automática de bolsa mediante mecanismos de corte o desgarro, recolección integrada de polvo para minimizar el impacto ambiental, y tasas de descarga ajustables para satisfacer los requisitos del procesamiento posterior. El sistema está fabricado con materiales de alta calidad, garantizando durabilidad y resistencia a la corrosión por sustancias agresivas. Además, incorpora sensores de seguridad y botones de parada de emergencia para proteger a los operadores y prevenir daños al equipo durante el funcionamiento.
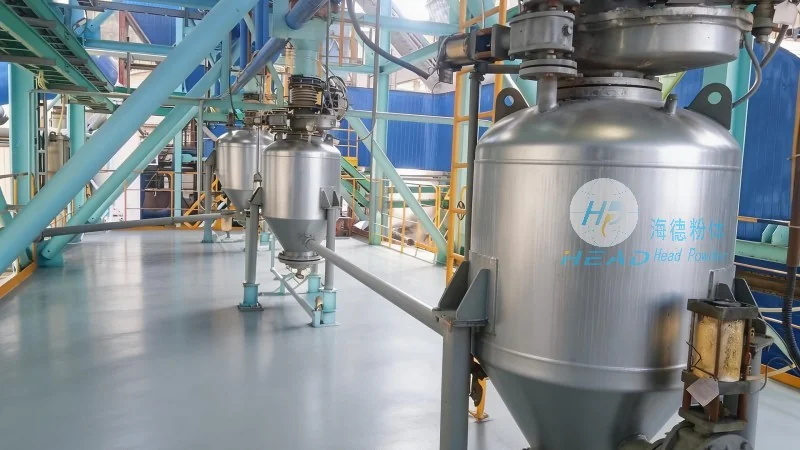
Principio de funcionamiento del equipo
La operación del equipo automático para descargar polvo de bolsas de grano sigue una secuencia sistemática. Primero, la bolsa de grano se coloca sobre un marco de soporte, y el sistema utiliza un cortador mecánico o neumático para abrir la parte superior de la bolsa. La bolsa abierta luego es sostenida por una rampa de descarga, lo que permite que el polvo fluya hacia un pozo o sistema de transporte. La tasa de descarga se controla ajustando el tamaño de apertura de la rampa o utilizando un motor de velocidad variable para el transportador. Un sistema de recolección de polvo, generalmente equipado con un filtro y soplador, captura cualquier partícula en el aire, asegurando el cumplimiento de las regulaciones ambientales y manteniendo un entorno de trabajo limpio. Todo el proceso es automatizado, reduciendo la necesidad de intervención manual y minimizando el riesgo de contaminación del producto o exposición del operador al polvo.
Escenarios de aplicación y beneficios operativos
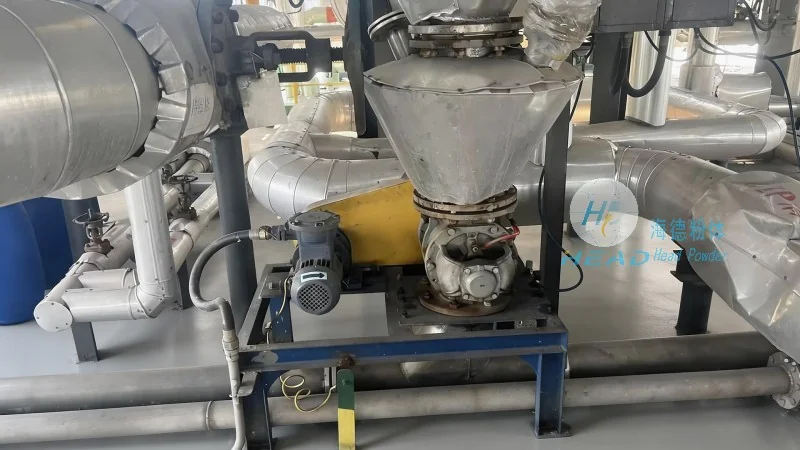
Esta equipación se utiliza ampliamente en industrias como la fabricación química, el procesamiento de alimentos y la producción farmacéutica, donde el manejo de bolsas a granel es un paso crítico en el suministro de materiales. En plantas químicas, facilita la transferencia segura y eficiente de materias primas como polvos y gránulos, reduciendo el tiempo necesario para descargar manualmente y minimizando el riesgo de derrames o contaminación. En instalaciones de procesamiento de alimentos, el sistema asegura el manejo higiénico de los ingredientes, manteniendo la calidad del producto y cumpliendo con los estándares de seguridad alimentaria. Para fabricantes farmacéuticos, el diseño estéril del equipo y las características de control de contaminación son esenciales para manejar materiales sensibles. Los beneficios operativos incluyen un aumento en el rendimiento, reducción en los costos laborales, mejor seguridad y mayor calidad del producto debido a condiciones de manejo constantes.
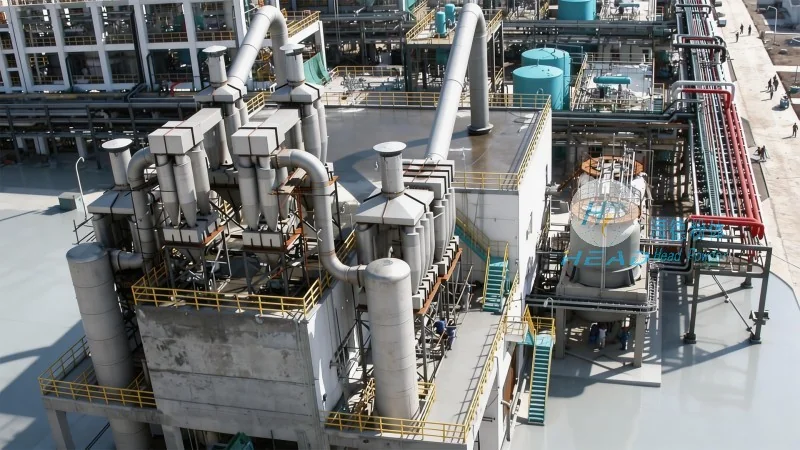
Opciones de personalización e integración
HeadPowder ofrece opciones de personalización para satisfacer las necesidades específicas de los clientes. El equipo puede integrarse con sistemas de transporte existentes, silos de almacenamiento o líneas de procesamiento, asegurando una operación fluida dentro del flujo de producción. Las opciones incluyen diferentes capacidades de descarga, capacidades de manejo de materiales y compatibilidad con varios tamaños de bolsas (por ejemplo, bolsas de 1 tonelada a 2.5 toneladas). Además, el sistema puede estar equipado con funciones de registro de datos y monitoreo, permitiendo el seguimiento en tiempo real del flujo de materiales y el rendimiento del equipo. Esta flexibilidad permite a los clientes optimizar sus operaciones y adaptarse a las necesidades cambiantes de la producción.