

Principio de funcionamiento y características de los sistemas de manejo de materiales en polvo
Para aplicaciones industriales que requieren el transporte eficiente y confiable de materiales en polvo a granel, es crucial comprender los principios de funcionamiento y características de los modernos sistemas de manejo de polvo. Estos sistemas están diseñados para abordar los desafíos únicos relacionados con el manejo de polvo fino, seco o cohesivo, asegurando un rendimiento constante y la mínima pérdida de material durante todo el proceso. Shandong HeadPowder Engineering Co., Ltd., operando bajo la marca HeadPowder, se especializa en diseñar y fabricar soluciones avanzadas de manejo de polvo adaptadas a las necesidades de diversos sectores industriales.
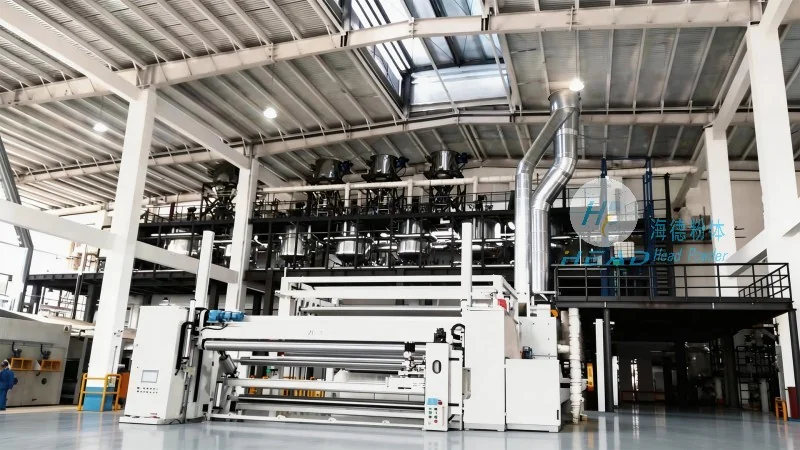
Visión general de los sistemas de manejo de materiales en polvo
Los sistemas de manejo de materiales en polvo están diseñados para mover materiales sólidos a granel de un lugar a otro dentro de las instalaciones industriales. El objetivo principal es lograr esta transferencia con alta eficiencia, baja mantenibilidad y cumplimiento de estándares de seguridad y medio ambiente. Estos sistemas se utilizan ampliamente en sectores como la farmacéutica, el procesamiento de alimentos, la química y la minería, donde la calidad y integridad del polvo son de vital importancia.
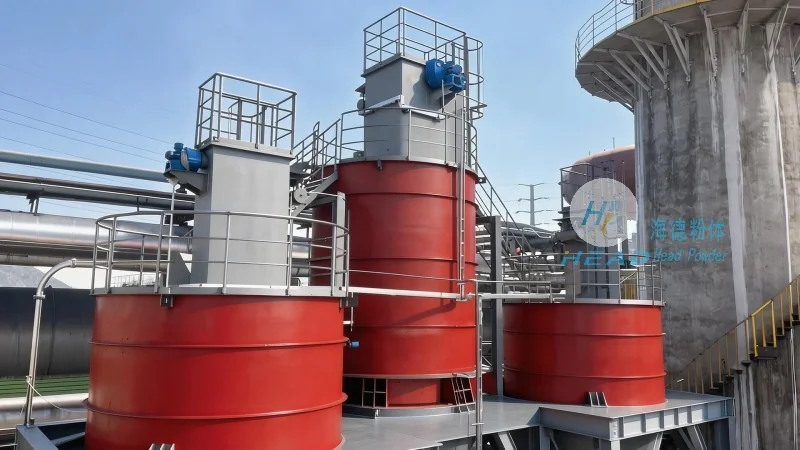
El principio de funcionamiento de los sistemas de manejo de materiales en polvo
El núcleo de cualquier sistema de manejo de polvo radica en su capacidad para manipular las características de flujo del material. A diferencia de los líquidos, los polvos presentan un comportamiento complejo debido a su tamaño de partícula, densidad y contenido de humedad. Por lo tanto, los sistemas modernos emplean varios mecanismos para controlar y dirigir el movimiento del material. Un enfoque común es el uso de sistemas neumáticos o basados en aire, donde el aire comprimido se utiliza para crear un flujo de polvo a través de una tubería. Este método, conocido como transporte neumático, es particularmente efectivo para polvos finos y puede clasificarse en diferentes tipos según la presión utilizada, como sistemas de baja presión, alta presión o vacío.
Otro método ampliamente utilizado es el transporte mecánico, que incluye tecnologías como transportadores de tornillo, transportadores de banda y ascensores de cubo. Por ejemplo, los transportadores de tornillo utilizan un tornillo rotativo para empujar el polvo hacia adelante, lo que los hace adecuados para aplicaciones horizontales o ligeramente inclinadas. Los transportadores de banda, por otro lado, usan una banda continua para transportar el material, ideales para distancias más largas y cargas más pesadas. Estos sistemas mecánicos son a menudo preferidos por su simplicidad y bajo costo operativo, aunque pueden no ser tan efectivos para polvos muy finos o abrasivos.
Características clave de los sistemas de manejo de polvo
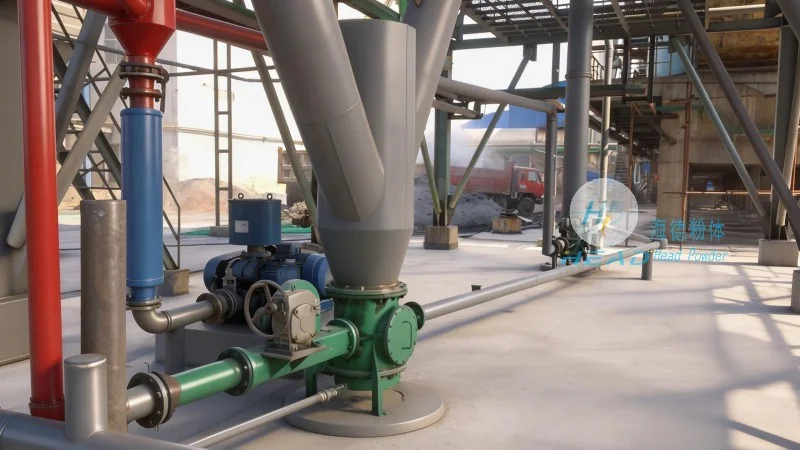
Los modernos sistemas de manejo de polvo se caracterizan por varias características clave que mejoran su rendimiento y utilidad. Una de las más importantes es su capacidad para mantener la pureza e integridad del material. Esto se logra mediante el uso de sistemas sellados, que evitan la contaminación proveniente de fuentes externas y minimizan las emisiones de polvo. Los sistemas avanzados también incluyen mecanismos de filtración y recolección de polvo para garantizar el cumplimiento de las regulaciones ambientales y mantener un entorno de trabajo limpio.
Otra característica importante es la adaptabilidad del sistema a diferentes tipos de polvo y requisitos de proceso. Muchos sistemas modernos están diseñados con componentes modulares, lo que permite una personalización fácil y expansión según cambien las necesidades de producción. Esta flexibilidad es especialmente valiosa en industrias donde las líneas de productos o volúmenes de procesamiento pueden variar con el tiempo.
La eficiencia y la conservación de energía son también características críticas. Los sistemas de control avanzados y diseños optimizados de flujo ayudan a reducir el consumo de energía mientras se maximiza el rendimiento del material. Además, el uso de sensores y equipos de monitoreo permite el seguimiento en tiempo real del rendimiento del sistema, permitiendo ajustes rápidos para mantener un funcionamiento óptimo y prevenir tiempos de inactividad.
Aplicaciones y beneficios en entornos industriales
Los sistemas de manejo de polvo desempeñan un papel vital en diversas aplicaciones industriales, ofreciendo numerosos beneficios que mejoran la eficiencia operativa y la calidad del producto. En la industria farmacéutica, por ejemplo, estos sistemas son esenciales para el transporte seguro e higiénico de los ingredientes activos farmacéuticos (APIs) y excipientes, asegurando que el producto final cumpla estrictos estándares de calidad. El sector de procesamiento de alimentos se beneficia de sistemas que mantienen la frescura y seguridad de ingredientes como harina, azúcar y especias, minimizando el riesgo de contaminación cruzada.
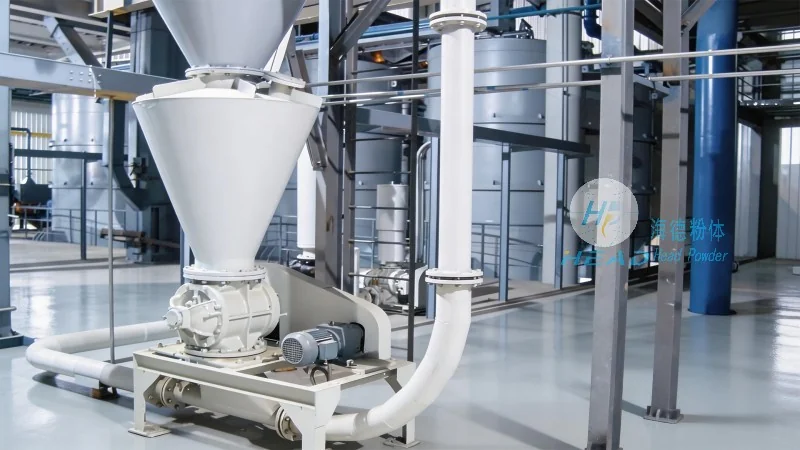
En la industria química, los sistemas de manejo de polvo se utilizan para transportar materias primas y productos terminados, apoyando procesos como la síntesis química y el empaquetado. El sector minero también depende de estos sistemas para el manejo de mineral y otros materiales a granel, contribuyendo a la eficiencia general de las operaciones de extracción y procesamiento.
Los beneficios de usar sistemas avanzados de manejo de polvo van más allá de la eficiencia operativa. Al reducir la pérdida de material y mejorar el control del proceso, estos sistemas ayudan a disminuir los costos de producción y mejorar la consistencia del producto. Además, la capacidad de manejar una amplia gama de tipos de polvo sin modificaciones significativas los hace una solución versátil para diversas necesidades industriales.