

Principio de funcionamiento y características del transporte de polvo PFA
Al discutir el transporte de polvos basados en politetrafluoroetileno (PTFE), específicamente polvo de politetrafluoroetileno etileno (PFA), es esencial comprender los mecanismos subyacentes y las ventajas que definen sistemas de manejo eficaces. El PFA, un polímero fluorado conocido por su excepcional resistencia química, estabilidad térmica y bajas propiedades de fricción, requiere métodos especializados de transporte para mantener su integridad y rendimiento durante el transporte. Este artículo explora los principios de funcionamiento y características distintivas de los sistemas de transporte de polvo PFA, proporcionando información sobre cómo estas tecnologías se aplican en entornos industriales.
Principio de funcionamiento de los sistemas de transporte de polvo PFA
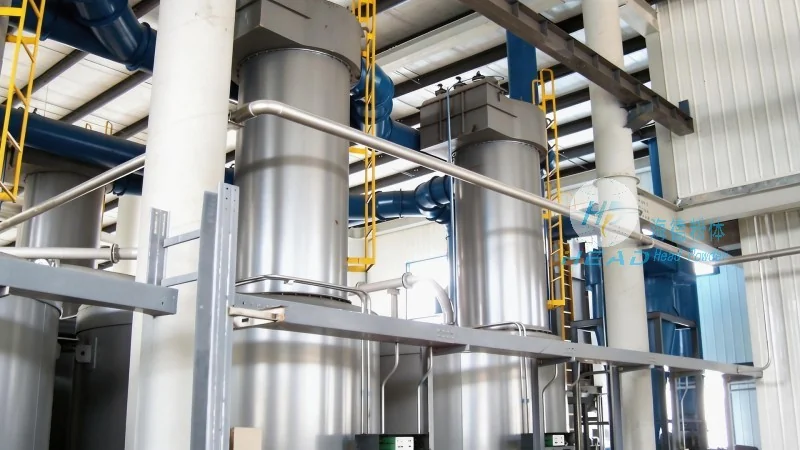
El núcleo del transporte de polvo PFA radica en el método utilizado para mover el material de un lugar a otro. Los enfoques comunes incluyen el transporte neumático (transporte asistido por aire) y el transporte mecánico (como transportadores de tornillo o sistemas de banda). Los sistemas neumáticos utilizan aire comprimido para crear un flujo que lleva el polvo PFA a través de tuberías, mientras que los sistemas mecánicos dependen de fuerza física para mover el material a lo largo de un camino. La elección del método depende de factores como las características del polvo, la distancia a recorrer y el nivel deseado de control sobre el proceso de transporte. Para el PFA, que se utiliza frecuentemente en aplicaciones de alta pureza, el transporte neumático es preferido debido a su capacidad para minimizar la contaminación y mantener la integridad de las partículas.
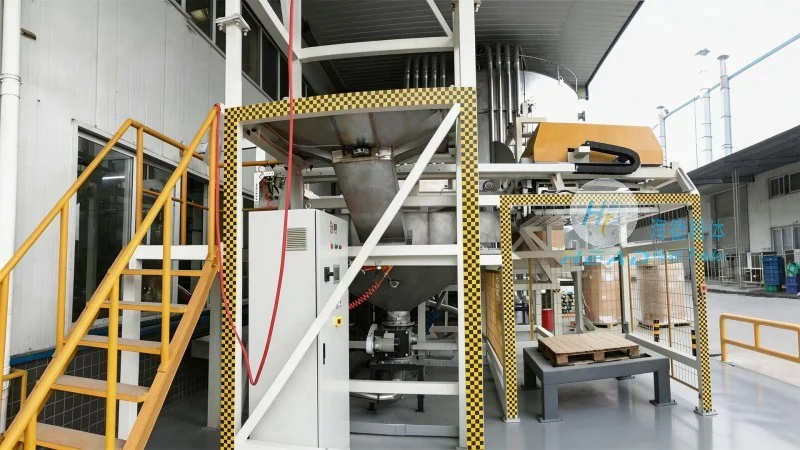
Características clave del transporte de polvo PFA
Varias características clave distinguen los sistemas de transporte de polvo PFA de los métodos convencionales. En primer lugar, las propiedades inherente del material, como su resistencia a los químicos y altas temperaturas, requieren equipos diseñados para soportar estas condiciones. Los componentes de transporte, incluidos tolvas, tuberías y válvulas, suelen estar hechos de materiales compatibles con el PFA, asegurando que no haya contaminación cruzada ni degradación del polvo. En segundo lugar, el bajo coeficiente de fricción del PFA reduce el desgaste del sistema de transporte, lo que conduce a una mayor vida útil del equipo y costos de mantenimiento más bajos. Además, la superficie antiadherente del PFA evita la aglomeración, permitiendo un flujo suave y constante. Esta combinación de propiedades hace que los sistemas de transporte de polvo PFA sean eficientes y confiables para aplicaciones en industrias como la fabricación de semiconductores, la farmacéutica y el procesamiento químico.
Consideraciones específicas para la transporte de polvo PFA
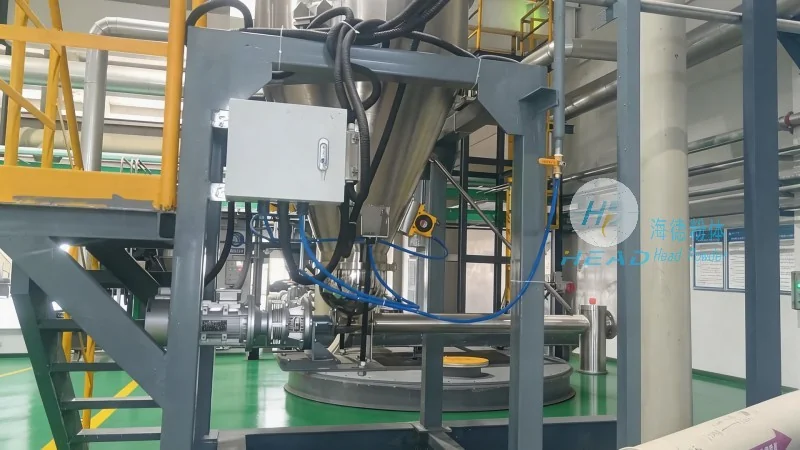
Al implementar sistemas de transporte de polvo PFA, hay varias consideraciones específicas para cada aplicación que son cruciales. Por ejemplo, en entornos de alta pureza, como la fabricación de semiconductores, el sistema debe diseñarse para evitar la caída de partículas o la contaminación proveniente del aire circundante. Esto suele implicar el uso de cajas herméticas y aisladas contra polvo, así como sistemas de filtración de alta eficiencia. En contraste, para el manejo de materiales a granel en plantas químicas, el enfoque puede ser maximizar el rendimiento manteniendo la seguridad. La selección de la velocidad de transporte, la presión y el diámetro del tubo se optimiza cuidadosamente para equilibrar estos factores. Además, es esencial que el sistema pueda manejar diferentes tamaños de partículas y contenido de humedad, ya que los polvos PFA pueden tener características diferentes dependiendo del proceso de fabricación. Al abordar estas consideraciones, las industrias pueden asegurar que los sistemas de transporte de polvo PFA funcionen de manera eficiente y cumplan con los estrictos requisitos de sus aplicaciones.
Conclusión y panorama de la empresa
Los sistemas de transporte de polvo PFA representan una solución sofisticada para transportar materiales con propiedades únicas. Los principios de funcionamiento, que a menudo involucran métodos neumáticos o mecánicos adaptados a las características del material, garantizan que el PFA permanezca intacto y libre de contaminación. Las características clave, incluyendo resistencia química, baja fricción y propiedades antiadherente, contribuyen a la eficiencia y longevidad de estos sistemas. Como proveedor líder en este campo, Shandong HeadPowder Engineering Co., Ltd. se especializa en el diseño y fabricación de tales sistemas, aprovechando años de experiencia para satisfacer las diversas necesidades de los clientes industriales. Con un compromiso con la calidad e innovación, la empresa continúa avanzando en la tecnología de transporte de polvo PFA, apoyando a las industrias que dependen de materiales de alto rendimiento.