

Principios y características de la escena de operación del sistema automático de alimentación y tran
Shandong HeadPowder Engineering Co., Ltd., comúnmente conocida como headpowder, es un fabricante profesional con sede en Shandong, China. La empresa se especializa en la investigación, desarrollo y producción de sistemas automáticos de alimentación y transporte de materiales, ofreciendo soluciones eficientes y confiables para diversas aplicaciones industriales.
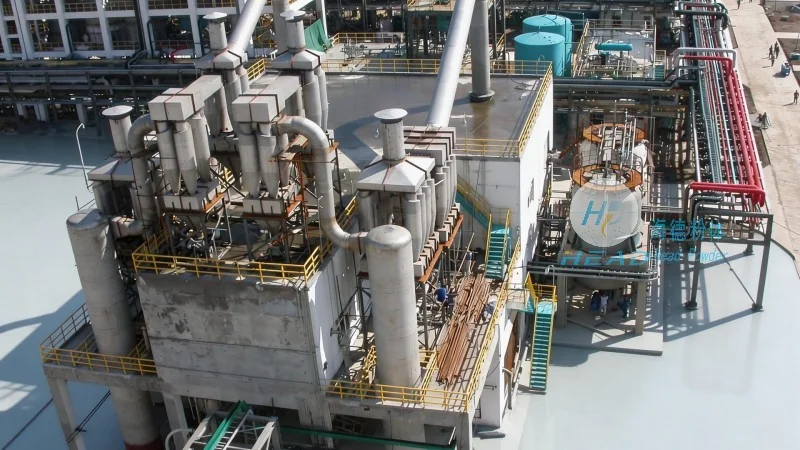
Principio fundamental del sistema automático de alimentación y transporte de materiales
El sistema automático de alimentación y transporte de materiales está diseñado para automatizar el proceso de manejo de materiales, desde la alimentación inicial hasta el transporte final. En su esencia, el sistema integra sensores avanzados, unidades de control y componentes mecánicos para garantizar un flujo de material preciso y continuo. La tecnología de sensores, como sensores de nivel y sensores de posición, monitorea constantemente el estado del material en la tolva de alimentación y el transportador. Estos datos en tiempo real son procesados por la unidad de control, que ajusta la velocidad del motor y la tensión de la banda transportadora para mantener un rendimiento óptimo del material. Las partes mecánicas, incluyendo la tolva de alimentación, las bandas transportadoras y los mecanismos de accionamiento, trabajan en armonía para entregar los materiales al siguiente estadio de procesamiento. El control de bucle cerrado del sistema asegura que la tasa de alimentación coincida con la demanda de producción, minimizando el desperdicio de material y mejorando la eficiencia general.
Características de la escena de operación y escenarios de aplicación
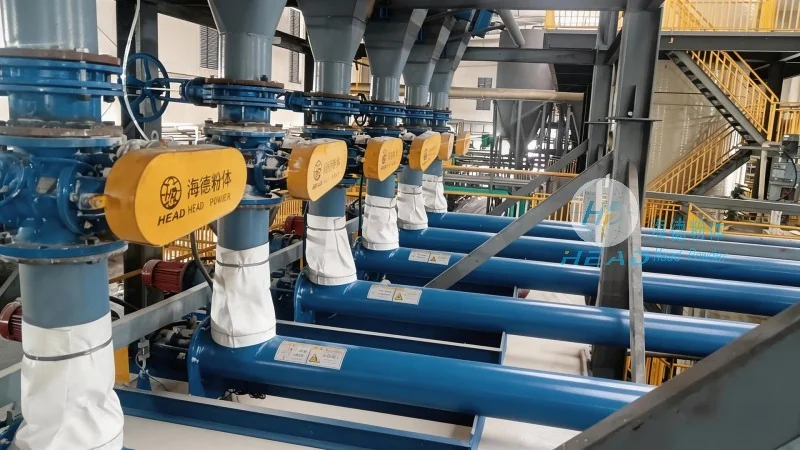
El sistema automático de alimentación y transporte de materiales es ampliamente utilizado en varias industrias debido a su adaptabilidad y eficiencia. En la industria química, maneja polvos y gránulos con alta precisión, asegurando una calidad constante en las líneas de producción química. La capacidad del sistema para mantener una tasa de alimentación estable es crucial para procesos como la mezcla y la reacción, donde la consistencia del material afecta directamente el rendimiento del producto. En la industria alimentaria, el sistema está diseñado considerando estándares sanitarios, con componentes fáciles de limpiar y materiales de grado alimenticio. Esto garantiza el cumplimiento de las regulaciones de seguridad alimentaria mientras se mantiene un alto rendimiento. La industria farmacéutica también se beneficia de la precisión y limpieza del sistema, ya que puede manejar los ingredientes activos farmacéuticos (APIs) con un riesgo mínimo de contaminación. El diseño modular del sistema permite personalizarlo para adaptarse a líneas de producción específicas, ya sea para operaciones a pequeña o gran escala. Además, el diseño energéticamente eficiente del sistema reduce los costos operativos, haciéndolo una solución económica para uso industrial a largo plazo.
Ventajas en aplicaciones prácticas
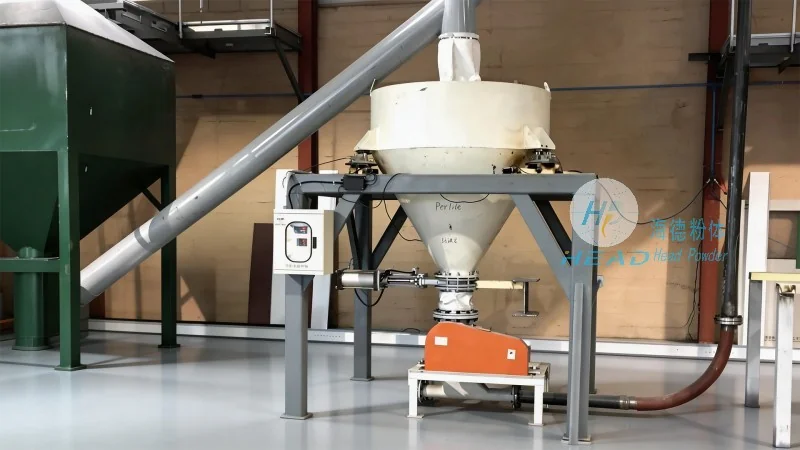
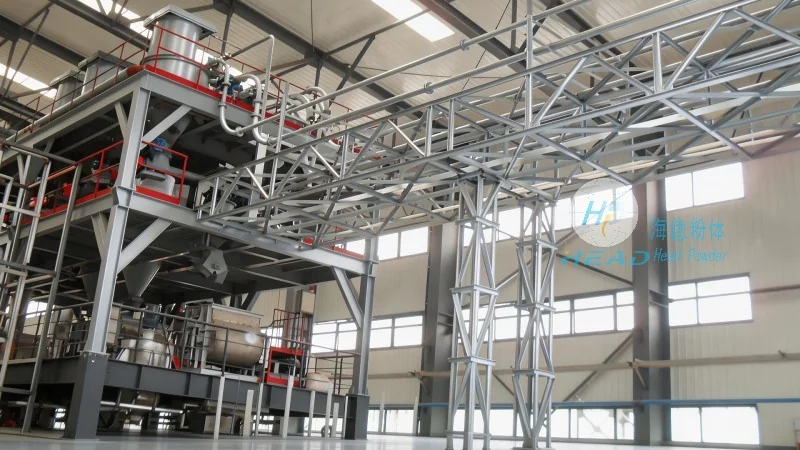
Cuando se implementa en entornos de producción reales, el sistema automático de alimentación y transporte de materiales ofrece varias ventajas clave. Primero, reduce significativamente los costos laborales al automatizar el proceso de manejo de materiales, que anteriormente se realizaba manualmente. Esto no solo mejora la seguridad al eliminar la exposición humana a materiales pesados o peligrosos, sino que también aumenta la productividad. Segundo, el control preciso del sistema minimiza la pérdida y residuos de materiales, lo que conduce a una mejor utilización de recursos. Por ejemplo, en una planta de producción de cemento, el sistema puede mantener una tasa de alimentación constante, evitando sobrealimentación o subalimentación que podría afectar la calidad del producto final. Tercero, la fiabilidad del sistema reduce los tiempos de inactividad. Con mantenimiento regular y sistemas avanzados de detección de fallas, el equipo puede operar continuamente con pocas interrupciones, asegurando un rendimiento de producción estable. Finalmente, la escalabilidad del sistema le permite crecer según las necesidades de producción de la empresa. A medida que aumentan los volúmenes de producción, el sistema puede expandirse agregando más tolvas de alimentación o secciones de transportador sin reemplazar todo el equipo. Esta flexibilidad lo convierte en una inversión a largo plazo para el crecimiento industrial.