

Principios y características de funcionamiento del equipo de manejo de polvo de la bomba de caja
Las bombas de caja, también conocidas como transportadores neumáticos de tipo presión, son dispositivos especializados diseñados para el transporte eficiente y confiable de polvos a granel y materiales granulados. Como producto principal de Shandong HeadPowder Engineering Co., Ltd., estos sistemas representan un avance significativo en la tecnología de manejo de materiales, ofreciendo soluciones adaptadas a diversas necesidades industriales. Las secciones siguientes analizarán los principios fundamentales del funcionamiento de la bomba de caja y explorarán las principales características de su entorno de trabajo.
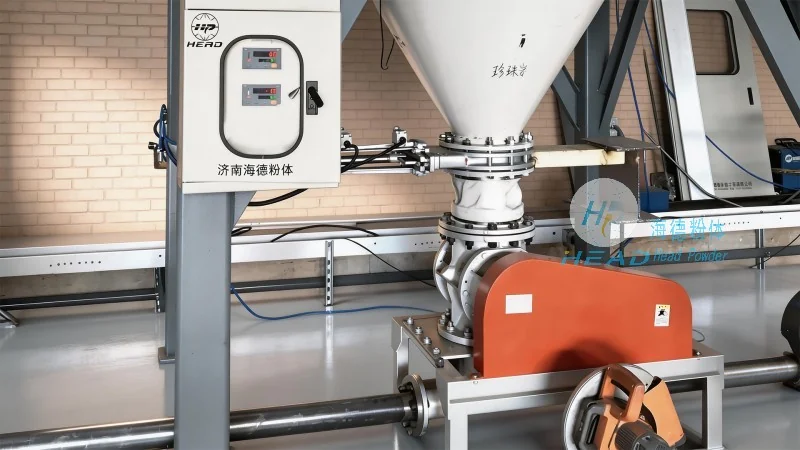
El principio de funcionamiento del equipo de manejo de polvo de la bomba de caja
En el corazón de la tecnología de bombas de caja hay un sistema de bucle cerrado que utiliza aire comprimido para crear un diferencial de presión, permitiendo el movimiento de polvos desde una caja de almacenamiento hasta un punto de destino. El proceso generalmente comienza con el material que es alimentado desde un tolva o silo hacia la cámara de la bomba. A medida que la cámara se llena, un mecanismo de válvula sella la entrada, y la bomba se activa, atrayendo aire comprimido de una fuente externa. Este aire, combinado con el polvo, se fuerza a través de una tubería hasta el punto de descarga, donde el aire se libera y el polvo se deposita. El ciclo se repite, con la bomba operando continuamente para mantener el flujo de material. Este principio asegura una entrega constante y controlada de polvos, minimizando la degradación del material y garantizando alta eficiencia.
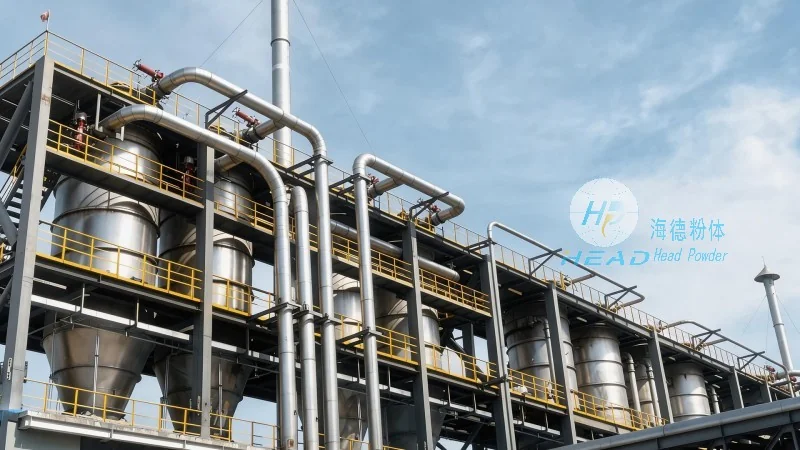
Características clave de funcionamiento del equipo de manejo de polvo de la bomba de caja
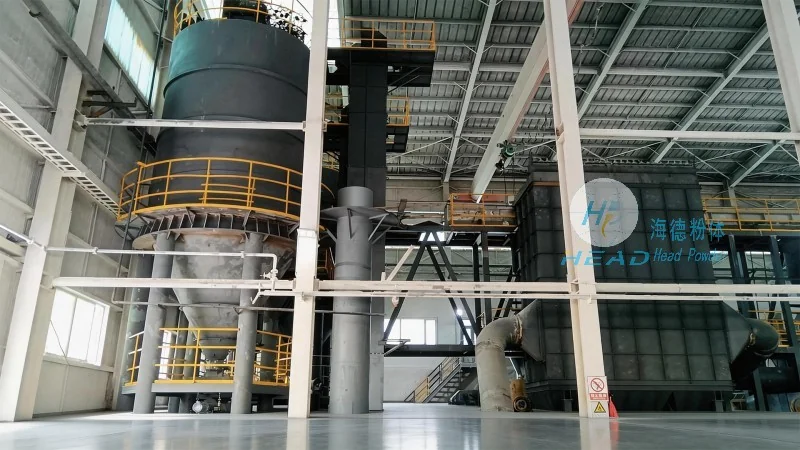
La aplicación de sistemas de bombas de contenedor se caracteriza por varias características distintivas que las hacen adecuadas para escenarios industriales específicos. En primer lugar, su capacidad para manejar una amplia gama de tipos de polvo, desde polvos finos hasta gránulos gruesos, sin obstruirse ni degradarse. Esta versatilidad es crucial en industrias como el procesamiento químico, la producción alimentaria y la fabricación farmacéutica, donde la calidad del material es primordial. En segundo lugar, el funcionamiento basado en presión del sistema permite transporte a larga distancia y en alturas elevadas, lo que lo hace ideal para instalaciones con diseños complejos o múltiples etapas de procesamiento. En tercer lugar, el diseño de bucle cerrado aumenta la seguridad al evitar emisiones de polvo y asegurar que el material esté contenido durante todo el proceso de transporte. Además, el diseño compacto y modular de las bombas de contenedor facilita su integración fácil en líneas de producción existentes, reduciendo el tiempo y costos de instalación. Estas características contribuyen colectivamente a la amplia adopción de la tecnología de bombas de contenedor en entornos industriales modernos.
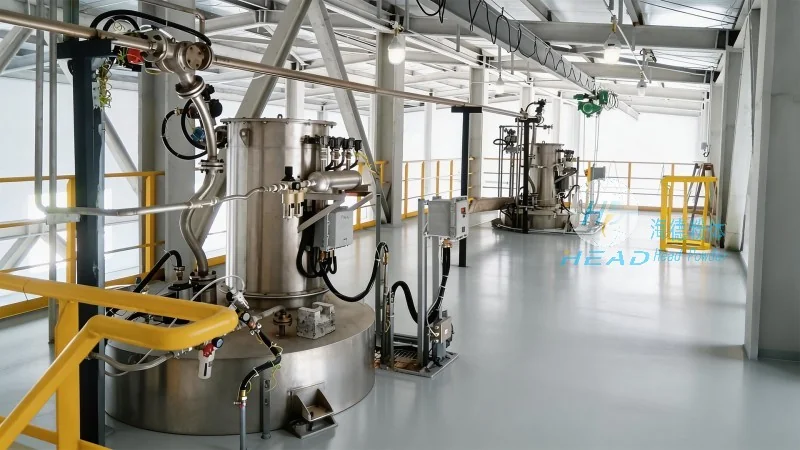
Conclusión y panorama de la empresa
El equipo para el manejo de polvo con bombas de contenedor, como lo demuestran las soluciones ofrecidas por Shandong HeadPowder Engineering Co., Ltd., representa una solución robusta y eficiente para el transporte de materiales a granel. Al aprovechar los principios del transporte neumático impulsado por presión, estos sistemas proporcionan rendimiento confiable, adaptabilidad y seguridad, lo que los hace indispensables en diversas aplicaciones industriales. Con un enfoque en la innovación y calidad, Shandong HeadPowder Engineering Co., Ltd. continúa avanzando en la tecnología de sistemas de bombas de contenedor, atendiendo a las necesidades en constante evolución de las industrias de todo el mundo. La dedicación de la empresa al excelencia garantiza que sus productos cumplan con los más altos estándares de rendimiento y durabilidad, apoyando la eficiencia operativa de sus clientes.