

Principio de funcionamiento y características del equipo de transporte neumático de polvo
HeadPowder, un líder en la fabricación con sede en Shandong, China, se especializa en el diseño y producción de avanzados sistemas de transporte neumático de polvo. Estos sistemas son esenciales para el transporte eficiente y seguro de polvos a granel en diversas aplicaciones industriales. Comprender el principio de funcionamiento y las principales características de este tipo de equipo es crucial para seleccionar la solución adecuada para necesidades operativas específicas.
Principio de funcionamiento de los sistemas de transporte neumático de polvo
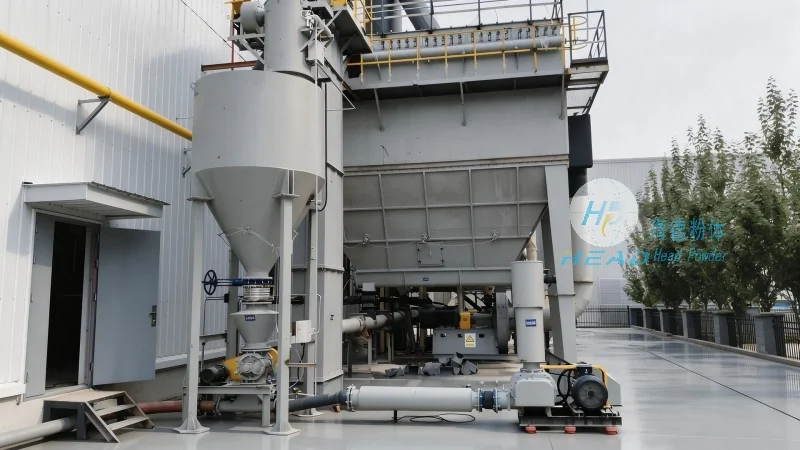
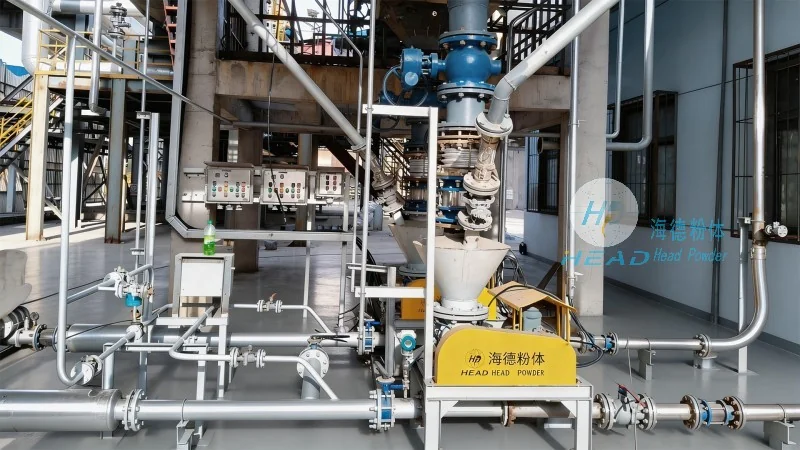
El equipo de transporte neumático de polvo funciona utilizando aire comprimido u otros gases para transportar polvo seco a través de una tubería. El proceso generalmente involucra varios componentes y etapas clave. Primero, el polvo se introduce en un tolva o alimentador, donde luego es llevado a la línea de transporte por el flujo de aire. El aire, a menudo bajo presión, crea un flujo que impulsa las partículas de polvo a través del sistema. Este método elimina la necesidad de componentes mecánicos como bandas o cubos, reduciendo el mantenimiento y aumentando la fiabilidad operativa. El sistema puede clasificarse en diferentes tipos según la dirección y presión del flujo de aire, como sistemas de presión, vacío o mixtos, cada uno adaptado a las características específicas del material y los requisitos de la aplicación.
Características clave del equipo de transporte neumático de polvo
Los sistemas de transporte neumático de polvo de HeadPowder están diseñados con varias características destacadas que mejoran el rendimiento y la fiabilidad. Una de las principales ventajas es la capacidad de manejar una amplia gama de tipos de polvo, desde partículas finas hasta gruesas, sin causar degradación o segregación. El equipo también es conocido por sus bajos requisitos de mantenimiento, ya que carece de partes móviles que puedan desgastarse o requerir reemplazo frecuente. Además, estos sistemas ofrecen alta eficiencia en términos de consumo de energía, ya que el aire comprimido se utiliza de manera efectiva para transportar el material a largas distancias. Otra característica importante es la flexibilidad en la configuración del sistema, permitiendo personalizarlo para adaptarse a diferentes diseños de planta y escalas de producción. El equipo también garantiza una contaminación mínima del producto, ya que opera en un sistema cerrado, evitando exposición a elementos externos o contaminación cruzada. Además, los sistemas modernos incorporan tecnologías de control avanzadas, permitiendo una regulación precisa de las tasas de flujo y la presión, lo cual es crítico para mantener la calidad del producto y la consistencia del proceso.
Aplicaciones y beneficios en entornos industriales
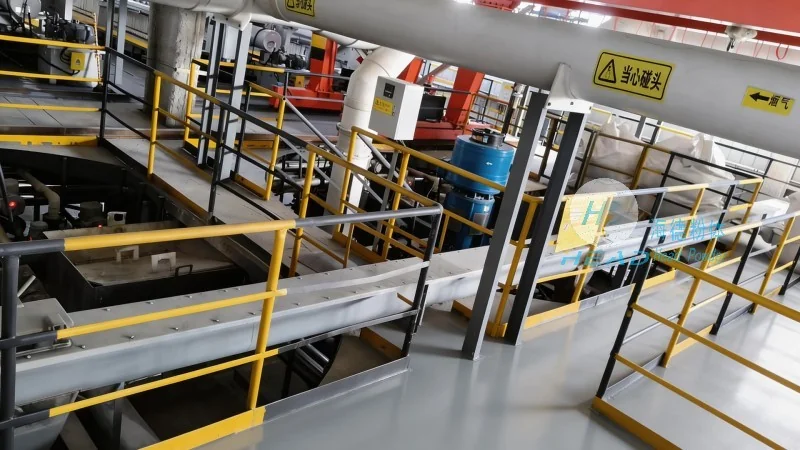
La versatilidad de la equipos de transporte neumático de polvo lo hace adecuado para una variedad de aplicaciones industriales. Por ejemplo, en la industria farmacéutica, se utiliza para transportar polvos sensibles manteniendo condiciones estériles. En el sector de procesamiento de alimentos, esta equipos garantizan que los polvos se manejen de manera higiénica, cumpliendo con estrictas normas regulatorias. La industria química también se beneficia de estos sistemas para transportar materiales abrasivos o corrosivos. Los principales beneficios incluyen una mejor seguridad, ya que no hay tolvas abiertas ni partes móviles que puedan representar un riesgo de explosión de polvo o lesiones. Además, el sistema cerrado reduce las emisiones de polvo, contribuyendo a un entorno de trabajo más limpio y al cumplimiento de las regulaciones ambientales. La eficiencia del sistema también conduce a ahorros de costos, ya que minimiza la pérdida de material y reduce el tiempo de inactividad debido a problemas de mantenimiento.