

Principio de funcionamiento y características del sistema de transporte de polvo de tipo succión al
Comprender el principio de funcionamiento y las características del sistema de transporte de polvo de tipo succión al vacío es crucial para las industrias que trabajan con materiales en polvo a granel. Este sistema utiliza una bomba de vacío para crear un ambiente de presión negativa, permitiendo el transporte eficiente y seguro de los polvos a largas distancias.
Principio de funcionamiento del sistema de transporte de polvo de tipo succión al vacío
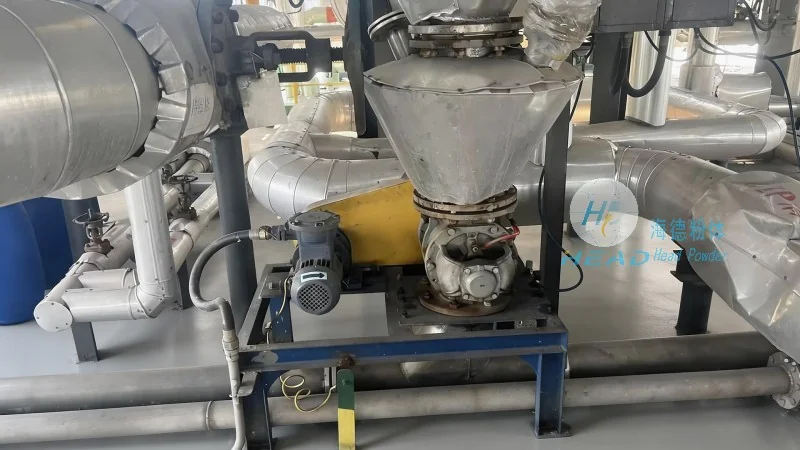
La operación del sistema de transporte de polvo de tipo succión al vacío comienza con la activación de la bomba de vacío. Una vez que la bomba se activa, extrae aire de la línea de transporte, creando una presión negativa dentro de la tubería. Este diferencial de presión hace que el material en polvo sea atraído al sistema a través del tolite de entrada o puerto de succión. Luego, el polvo es transportado por la tubería por el flujo de aire generado por la bomba de vacío. El sistema generalmente incluye componentes como una bomba de vacío, filtro y válvulas de control para regular el flujo y garantizar una operación adecuada. Todo el proceso está diseñado para mover los polvos desde la fuente hasta el destino sin necesidad de presión positiva, lo que reduce el consumo de energía y la complejidad operativa.
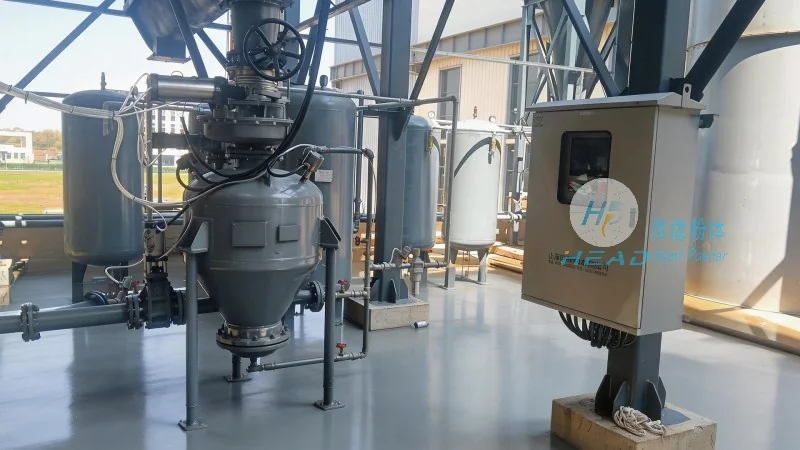
Características clave del sistema de transporte de polvo de tipo succión al vacío
Una de las principales ventajas de este sistema es su capacidad para manejar polvos finos y abrasivos sin causar contaminación por polvo o degradación del producto. El ambiente de presión negativa minimiza el riesgo de emisiones de polvo, lo que lo hace adecuado para aplicaciones donde la calidad del aire y la seguridad son críticas. Además, el sistema ofrece flexibilidad en la disposición de la tubería, permitiendo configuraciones horizontales, verticales o complejas para adaptarse a diferentes diseños de planta. Otra característica destacada es su eficiencia energética, ya que la bomba de vacío opera a presiones más bajas en comparación con los sistemas de presión positiva, resultando en costos de energía reducidos. El sistema también proporciona tasas de flujo constantes, asegurando una transferencia fiable del material incluso con propiedades variables del polvo. Además, los requisitos de mantenimiento son relativamente bajos debido al diseño sencillo y a menos partes móviles en comparación con otros métodos de transporte.
Aplicaciones e industrias
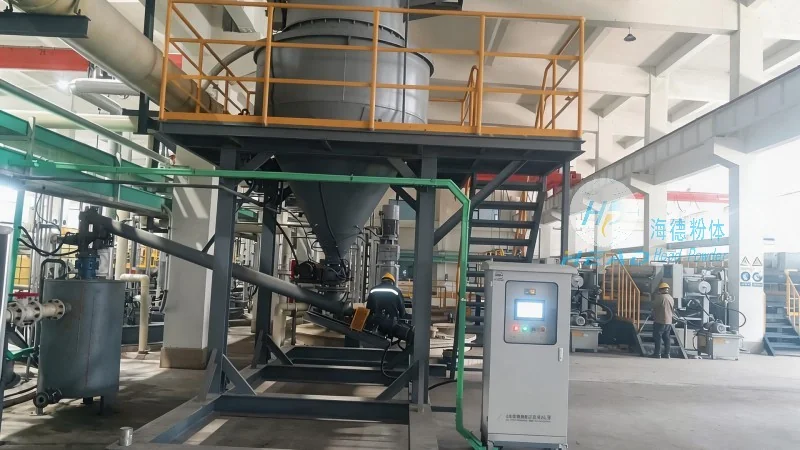
Los sistemas de transporte de polvo por aspiración al vacío se utilizan ampliamente en diversas industrias, como la farmacéutica, el procesamiento de alimentos, la fabricación química y la producción de cemento. En la industria farmacéutica, este sistema garantiza que los polvos se transfieran en un entorno estéril y libre de polvo, cumpliendo con estrictos requisitos regulatorios. En el procesamiento de alimentos, mantiene la pureza y seguridad del producto evitando la contaminación cruzada. Los fabricantes de productos químicos se benefician de la capacidad del sistema para manejar polvos abrasivos y corrosivos sin dañar el equipo. Las industrias del cemento y la construcción lo usan para transportar eficientemente materias primas y productos terminados. La versatilidad del sistema lo hace una opción preferida para aplicaciones que requieren transporte de polvo a larga distancia, de baja presión y seguro.
Acerca de HeadPowder: Un Proveedor Líder de Soluciones de Transporte de Polvo
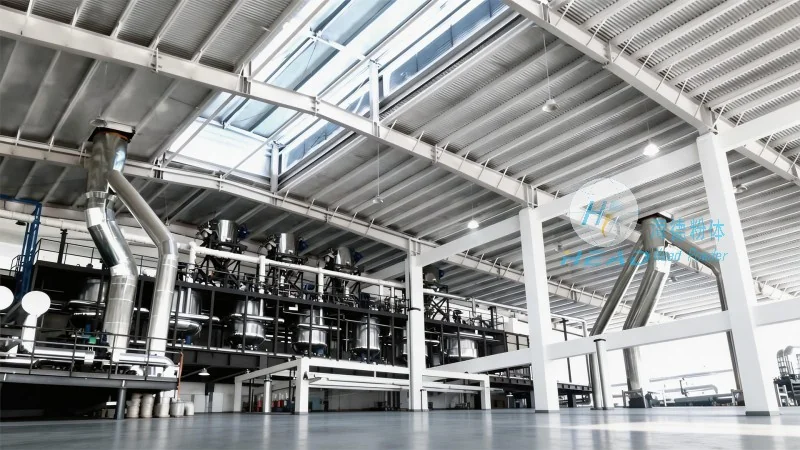
HeadPowder, una división de Shandong HeadPowder Engineering Co., Ltd., es un reconocido fabricante especializado en el diseño, desarrollo y suministro de avanzados sistemas de transporte de polvo. Con una fuerte presencia en China, especialmente en Shandong, la empresa ha ganado reputación por ofrecer soluciones de alta calidad, confiables y eficientes en términos de energía, adaptadas a las necesidades específicas de diversas industrias. La experiencia de HeadPowder radica en personalizar sistemas de aspiración al vacío para satisfacer las exigencias únicas de los clientes, asegurando un rendimiento óptimo y cumplimiento con los estándares de la industria. El compromiso de la empresa con la innovación y la satisfacción del cliente la ha convertido en un socio confiable para empresas que buscan soluciones eficientes y sostenibles para el manejo de polvo.