

<!DOCTYPE html>
Shandong HeadPowder Engineering Co., Ltd., comúnmente conocida como headpowder, es una empresa líder en el campo de la tecnología de manejo de polvo. Con sede en Shandong, China, la compañía se especializa en la investigación, desarrollo y fabricación de sistemas avanzados de distribución de polvo. Este artículo proporciona una exploración detallada del principio de funcionamiento y características clave del sistema de distribución de polvo de tipo embolia, una solución de vanguardia diseñada para optimizar el transporte de polvos a granel en aplicaciones industriales.
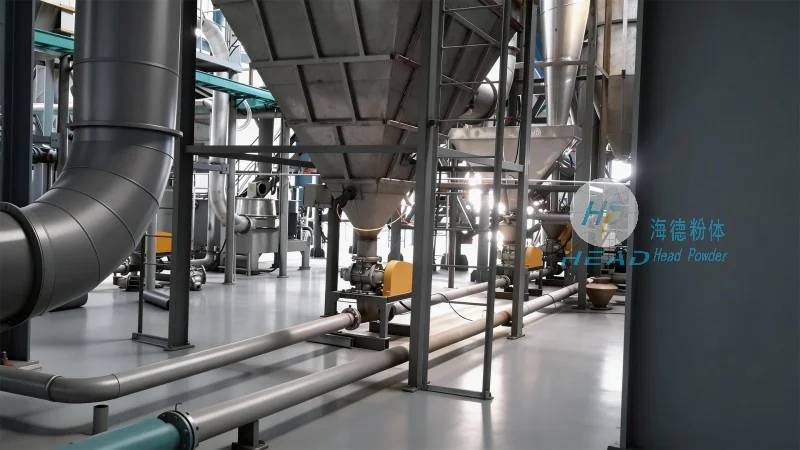
Comprendiendo el Principio de Funcionamiento del Sistema de Distribución de Polvo de Tipo Embolia
El sistema de distribución de polvo de tipo embolia opera sobre un mecanismo sofisticado que garantiza un movimiento preciso y controlado del polvo a través de un sistema de bucle cerrado o abierto. En su núcleo, el sistema utiliza una válvula de control de embolia o un mecanismo similar para regular el flujo de polvo. El proceso generalmente comienza con la carga del polvo en un tolva o contenedor de almacenamiento. A partir de allí, el polvo se introduce en la línea principal de transporte a través de una serie de componentes, incluido un alimentador, que asegura una tasa de alimentación constante y controlada. El dispositivo de embolia, que a menudo es un pistón o una válvula, actúa como una puerta que se abre y cierra para controlar el flujo de polvo hacia el tubo de transporte. Este mecanismo de control permite prevenir el reflujo y mantener una tasa de flujo estable, lo cual es crucial para evitar obstrucciones y asegurar un funcionamiento eficiente. El sistema también puede incorporar un mecanismo de vacío o presión para mejorar la eficiencia de transporte, especialmente para polvos con baja fluidez o alto contenido de humedad. Todo el proceso es automatizado, con sensores y sistemas de control monitoreando la tasa de flujo, presión y otros parámetros para ajustar la operación en tiempo real, asegurando un rendimiento óptimo bajo diferentes condiciones.
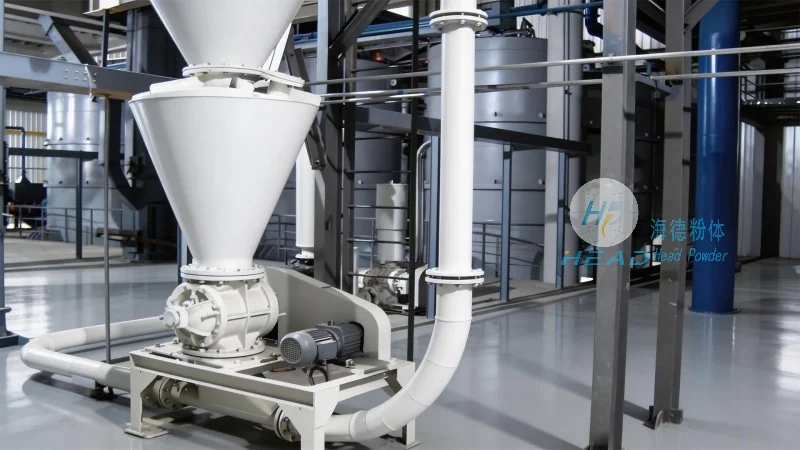
Características Clave del Sistema de Distribución de Polvo de Tipo Embolia
El sistema de entrega de polvo de tipo embolia de HeadPowder se distingue por varias características clave que lo hacen una opción ideal para diversas aplicaciones industriales. En primer lugar, ofrece alta eficiencia en la transporte, capaz de manejar una amplia gama de tipos de polvo, incluyendo polvos finos, gránulos y materiales a granel. El diseño del sistema minimiza la pérdida de material y la degradación, lo cual es crucial para mantener la calidad del producto. En segundo lugar, el mecanismo de control de embolia proporciona una excelente regulación del flujo, permitiendo un control preciso sobre la tasa de descarga. Esta característica es especialmente beneficiosa en procesos que requieren dosis exactas o mezclas específicas. En tercer lugar, el sistema es altamente adaptable, con componentes modulares que pueden ser fácilmente personalizados para cumplir con los requisitos específicos de la aplicación. Puede integrarse con líneas de producción existentes o usarse como solución independiente. Además, el sistema está diseñado para un bajo mantenimiento, con materiales duraderos y una estructura robusta que garantizan una fiabilidad a largo plazo. El uso de materiales y ingeniería avanzados asegura resistencia a la corrosión y el desgaste, prolongando la vida útil de la equipos. Además, el sistema está equipado con funciones de seguridad, como protección contra sobrecarga y apagado de emergencia, para prevenir accidentes y garantizar la seguridad del operador. La integración de sistemas de control digital permite el monitoreo remoto y el registro de datos, permitiendo a los operadores rastrear el rendimiento e identificar posibles problemas antes de que se conviertan en problemas graves.
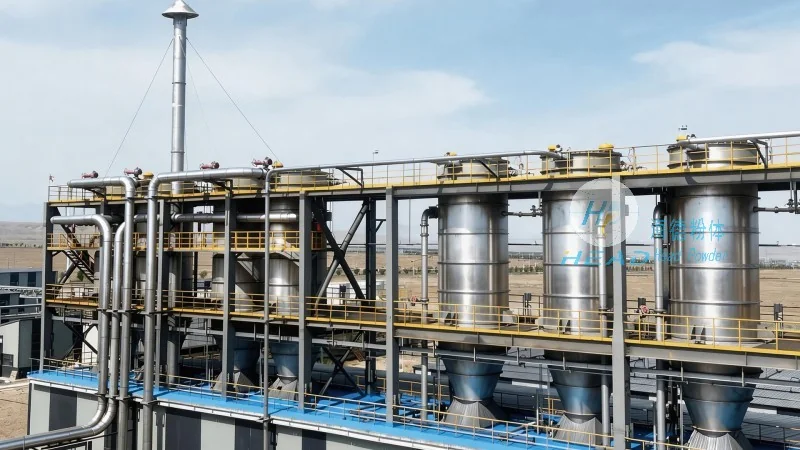
Aplicaciones y Beneficios en Entornos Industriales
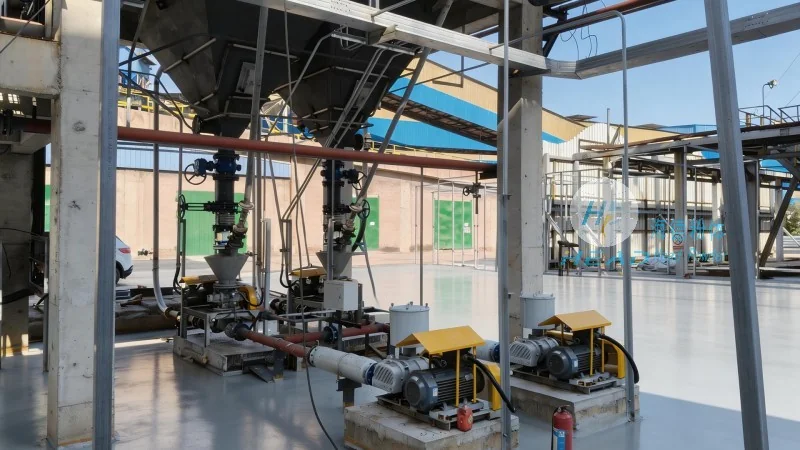
El sistema de entrega de polvo de tipo embolización de Shandong HeadPowder Engineering Co., Ltd. tiene aplicaciones en numerosas industrias, incluyendo farmacéutica, procesamiento de alimentos, fabricación química y minería. En la industria farmacéutica, se utiliza para el manejo de ingredientes activos farmacéuticos (APIs) y excipientes, donde la precisión y el control de contaminación son de suma importancia. La capacidad del sistema para mantener un ambiente estéril y prevenir la contaminación cruzada lo hace adecuado para la producción conforme a los estándares GMP. En la industria alimentaria, se emplea para el transporte de polvos como harina, azúcar y especias, asegurando una calidad constante y evitando la degradación del producto. La industria química se beneficia de la resistencia del sistema a los materiales corrosivos y de su capacidad para manejar seguramente polvos peligrosos. El sector minero lo utiliza para el transporte de mineral y otros materiales a granel, mejorando la eficiencia operativa y reduciendo los costos laborales. En general, el sistema ofrece beneficios significativos, como un aumento en la productividad, reducción de tiempos de inactividad y mejora en la calidad del producto. Al optimizar el proceso de manejo de polvos, ayuda a las empresas a cumplir con los objetivos de producción y mantener ventajas competitivas en sus respectivos mercados.