

Principio de funcionamiento y características de los sistemas inteligentes de mezcla y transporte de
Los sistemas inteligentes de mezcla y transporte de polvo representan un avance crucial en el procesamiento industrial, especialmente para aplicaciones que requieren manejo preciso y distribución uniforme de polvos a gran escala. Estos sistemas integran tecnologías de automatización avanzadas para mejorar la eficiencia operativa, la calidad del producto y la seguridad en diversos sectores como la farmacéutica, el procesamiento de alimentos y la fabricación química. El siguiente contenido explora el principio de funcionamiento y las principales características de tales sistemas, con énfasis en la experiencia de Shandong HeadPowder Engineering Co., Ltd., un proveedor líder en este campo.
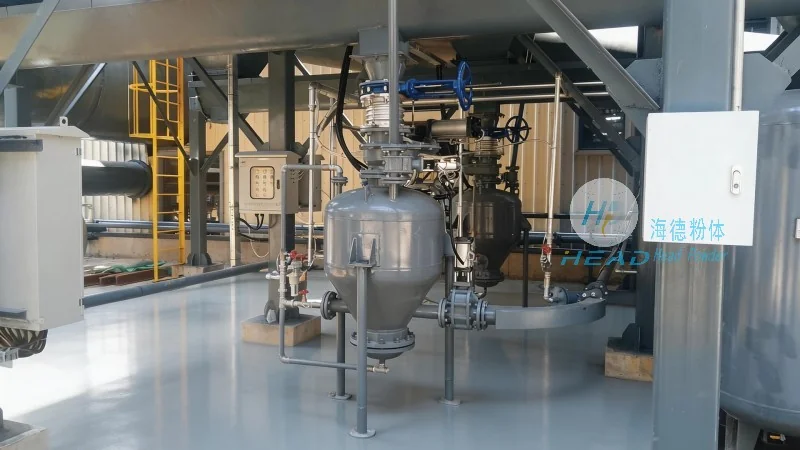
Introducción a los sistemas inteligentes de mezcla y transporte de polvo
HeadPowder, con sede en Shandong, China, se especializa en el diseño, fabricación e integración de soluciones inteligentes para el manejo de polvo. Sus sistemas están diseñados para abordar los desafíos únicos del procesamiento de polvo, incluyendo variabilidad de materiales, riesgos de contaminación y la necesidad de una producción constante de productos. Al utilizar tecnologías de vanguardia, estos sistemas garantizan un rendimiento confiable y adaptabilidad en diversos entornos industriales.
Principio de funcionamiento de los sistemas inteligentes de mezcla y transporte de polvo
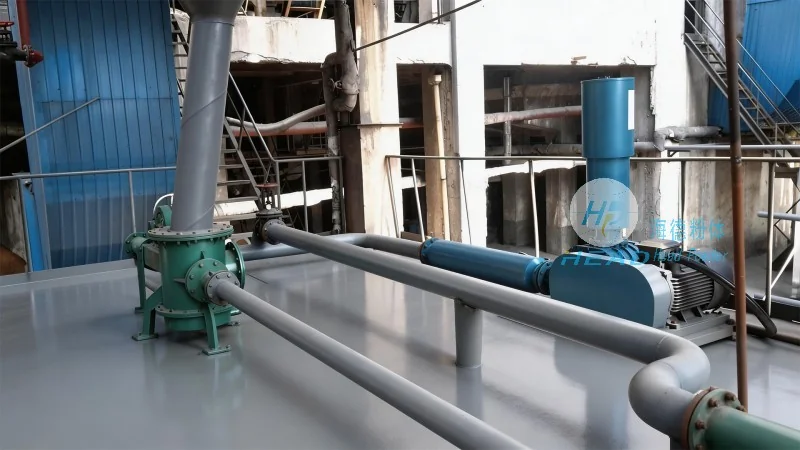
El principio básico de funcionamiento de un sistema inteligente de mezcla y transporte de polvos consiste en un proceso multicapa que combina medición precisa de los materiales, mezcla uniforme y transporte controlado. En la etapa inicial, el sistema utiliza sensores avanzados y tecnologías de pesaje para medir con precisión las cantidades requeridas de diferentes polvos. Este paso es crucial para mantener la proporción exacta de los ingredientes, lo cual es esencial para la consistencia del producto y el cumplimiento de los estándares de calidad. Después de la medición, los polvos son transferidos a una cámara de mezcla donde se mezclan bajo condiciones controladas, como temperatura, velocidad y tiempo, para obtener una mezcla homogénea. El proceso de mezcla suele ser automatizado, con monitoreo en tiempo real para garantizar la uniformidad. Una vez mezclados, el polvo es transportado a la siguiente etapa de procesamiento o al almacenamiento a través de una red de tuberías, a menudo equipada con válvulas de cierre de aire y sistemas de recolección de polvo para evitar pérdida de material y contaminación ambiental. Todo el proceso es gestionado por un sistema de control centralizado que integra datos de varios sensores, permitiendo ajustes en tiempo real y mantenimiento predictivo. Este sistema de control de bucle cerrado mejora la fiabilidad operativa y reduce los tiempos de inactividad, convirtiéndose en una solución preferida para aplicaciones industriales con alta demanda.
Características clave de los sistemas inteligentes de mezcla y transporte de polvos
Los sistemas inteligentes de mezcla y transporte de polvos de HeadPowder se distinguen por varias características clave que los hacen especiales en la industria. En primer lugar, ofrecen alta precisión en el manejo de materiales, con la capacidad de medir y dispensar polvos con margen de error mínimo, generalmente dentro de ±0.1% del peso objetivo. Este nivel de precisión es crucial para aplicaciones donde incluso pequeñas variaciones pueden afectar la eficacia o seguridad del producto. En segundo lugar, los sistemas están diseñados para alta eficiencia, con velocidades de mezcla y transporte optimizadas que reducen el tiempo de procesamiento sin comprometer la calidad. Esta eficiencia se mejora aún más mediante la integración de tecnologías que ahorran energía, como controladores de frecuencia variable (VFDs) y sistemas inteligentes de compresión de aire, que minimizan el consumo de energía manteniendo el rendimiento. En tercer lugar, la seguridad es una consideración primordial en estos sistemas. Características de seguridad avanzadas, incluidos los interlocks, botones de parada de emergencia y diseños a prueba de explosión de polvo, protegen a los operadores y el entorno de posibles peligros. Además, los sistemas están equipados con sistemas de monitoreo y alarma completos que proporcionan retroalimentación en tiempo real sobre el estado operativo, permitiendo una intervención rápida en caso de anomalías. Otra característica destacada es la adaptabilidad de estos sistemas, que pueden personalizarse para acomodar diferentes tipos de polvos, volúmenes de procesamiento y requisitos de producción. Esta flexibilidad permite que HeadPowder diseñe soluciones para una amplia gama de industrias, desde farmacéutica hasta alimentación y química. Finalmente, los sistemas están construidos teniendo en cuenta la durabilidad y longevidad, utilizando materiales de alta calidad y una estructura robusta para resistir las condiciones de operación continua. Esto asegura fiabilidad a largo plazo y reduce los costos de mantenimiento durante todo el ciclo de vida del sistema.
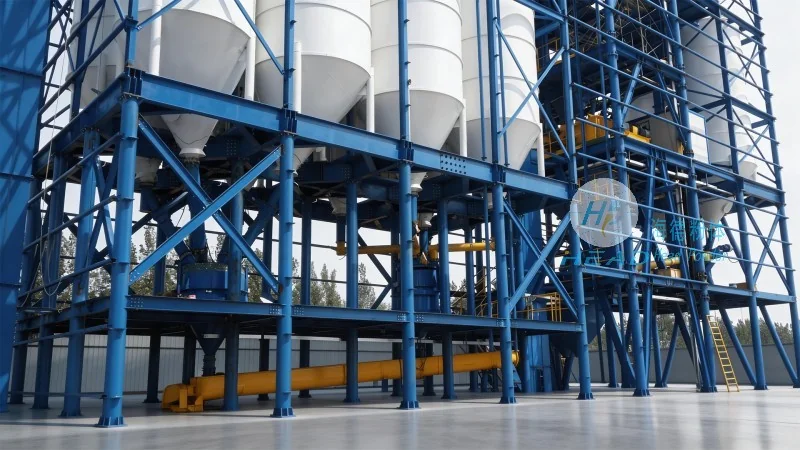
Beneficios Específicos para Aplicaciones e Impacto en la Industria
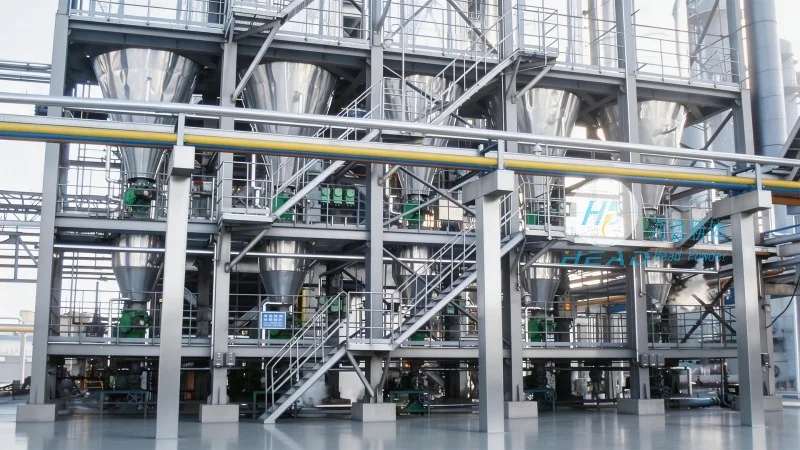
Los sistemas inteligentes de mezcla y transporte de polvos desarrollados por Shandong HeadPowder Engineering Co., Ltd. aportan beneficios significativos en diversas aplicaciones industriales. Por ejemplo, en la industria farmacéutica, estos sistemas garantizan la mezcla precisa de los ingredientes activos farmacéuticos (APIs) y los excipientes, lo cual es crucial para mantener la eficacia del medicamento y la seguridad del paciente. El alto nivel de control y prevención de contaminación también se alinea con estrictos requisitos regulatorios, como los de la FDA y la EMA. En el sector de procesamiento de alimentos, los sistemas ayudan a mantener la calidad del producto al garantizar un sabor y textura consistentes, además de cumplir con los estándares de seguridad alimentaria. La industria química se beneficia de la capacidad de manejar de manera segura polvos reactivos o peligrosos, con características como diseños a prueba de explosiones y sistemas sellados que minimizan los riesgos. En general, estos sistemas contribuyen a una mayor productividad, reducción de residuos y mejora de la calidad del producto, convirtiéndolos en un componente esencial de las operaciones industriales modernas. Al combinar tecnología avanzada con un diseño práctico, los sistemas de HeadPowder ayudan a las empresas a alcanzar sus objetivos operativos mientras mantienen el cumplimiento de los estándares de seguridad.
Conclusión y futuras direcciones
En conclusión, los sistemas inteligentes de mezcla y transporte de polvos representan una solución sofisticada para los desafíos del procesamiento moderno de polvos. Su principio de funcionamiento, que integra medición precisa, mezcla controlada y transporte eficiente, junto con características clave como alta precisión, eficiencia energética y seguridad, hace que estos sistemas sean indispensables en diversas industrias. Shandong HeadPowder Engineering Co., Ltd., con su experiencia y compromiso con la innovación, continúa liderando el desarrollo de tales sistemas, proporcionando soluciones personalizadas que satisfacen las necesidades en constante evolución de los clientes industriales. A medida que avanza la tecnología, los desarrollos futuros podrían incluir características aún más inteligentes, como el mantenimiento predictivo impulsado por IA y control de calidad automatizado, mejorando aún más las capacidades de estos sistemas. Sin embargo, los principios fundamentales y beneficios del manejo inteligente de polvos seguirán siendo relevantes, asegurando que estos sistemas continúen desempeñando un papel vital en el procesamiento industrial durante muchos años.